← Tecnologie produttive

Produzione di serie

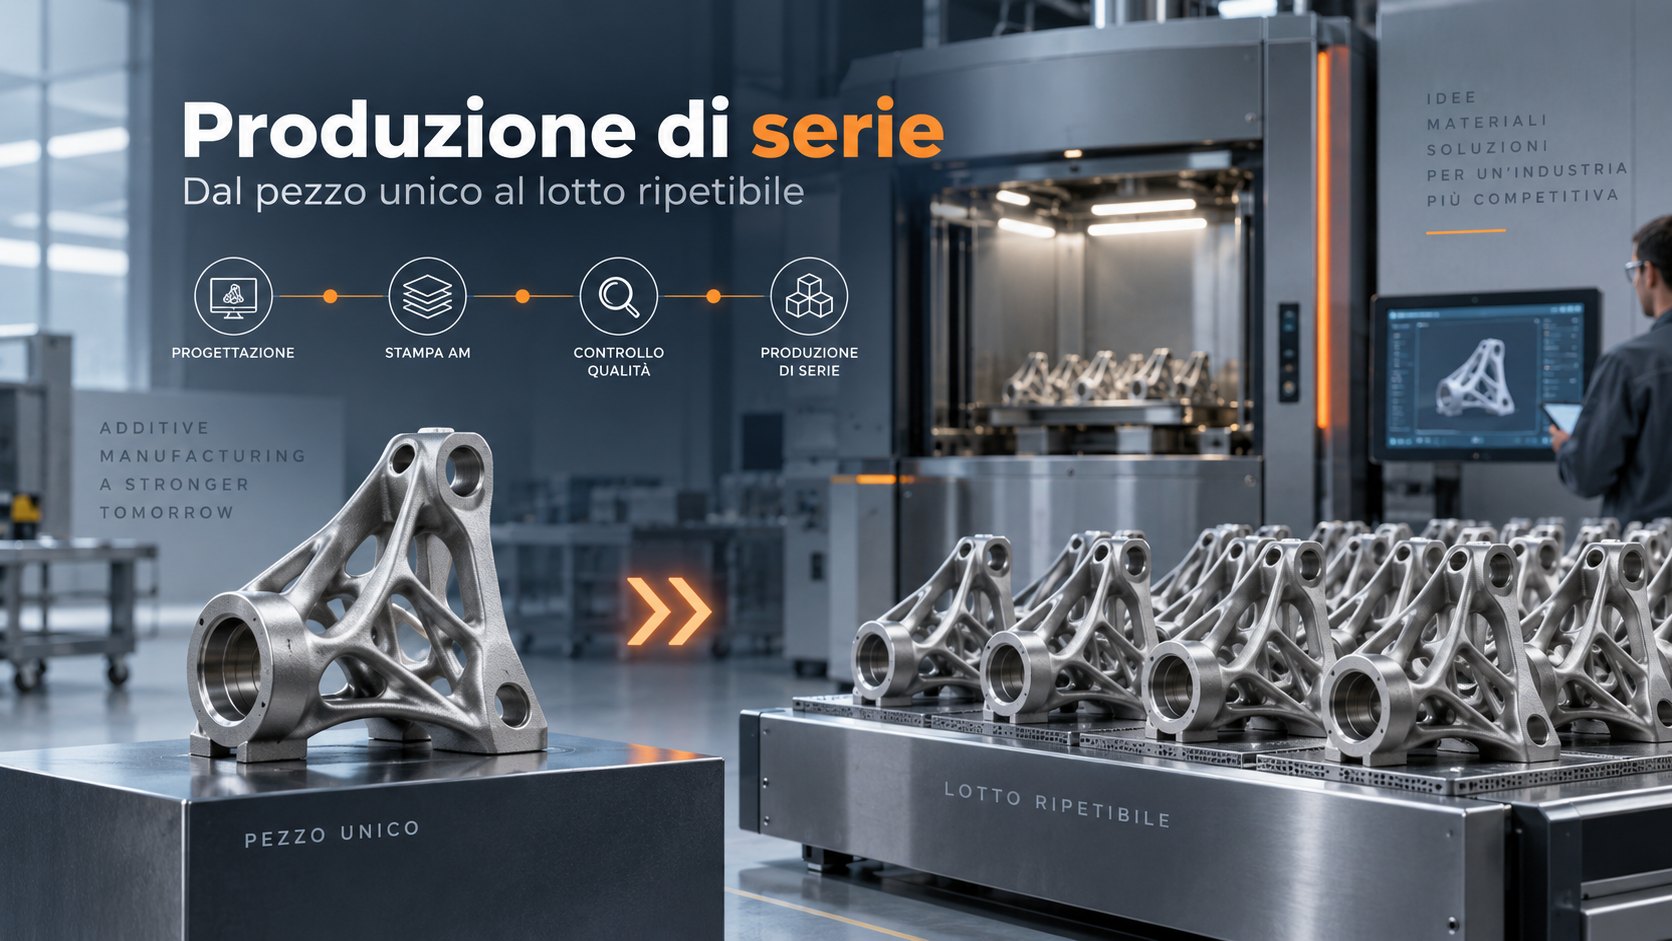
Dal pezzo unico al lotto ripetibile: parametri, qualifica di processo, gestione delle polveri e controllo qualità. È il passaggio in cui la stampa smette di essere una prova e diventa una fornitura.

Dal pezzo unico al lotto ripetibile: progettazione, stampa additive, controllo qualità, produzione di serie

In sintesi

Il salto dal prototipo alla serie non è una questione di quantità: è una questione di ripetibilità dimostrabile. Lo stesso pezzo, con le stesse proprietà, lotto dopo lotto, con le evidenze documentali che lo provano.

Si regge su quattro pilastri: parametri di processo congelati, qualifica di processo secondo un protocollo riconosciuto, gestione tracciata delle polveri e un piano di controllo proporzionato alla criticità del componente.

Il riferimento normativo principale è la serie ISO/ASTM 529xx — 52900 per la terminologia, 52904 per la qualità del processo LPBF, 52907 per la caratterizzazione delle polveri, 52920 e 52930 per la qualifica — insieme ai sistemi di settore: EN 9100 ed EN 9145 per l'aerospazio, ISO 13485 per il medicale, IATF 16949 per l'automotive.

Bonora Technologies affianca l'azienda nella definizione del piano di controllo, nella qualifica del fornitore e nella costruzione del fascicolo documentale richiesto dal cliente finale.
I quattro pilastri

Che cosa rende un processo ripetibile

Se ne manca uno, il lotto successivo può uscire diverso dal primo senza che nessuno se ne accorga prima del cliente.

01

Parametri congelati

Il set di parametri che ha prodotto il pezzo approvato viene bloccato e identificato con una revisione. Da quel momento nessuna modifica — nemmeno un aggiornamento firmware — entra in produzione senza una valutazione formale dell'impatto.

02

Qualifica di processo

Installazione, funzionamento e prestazione verificati e documentati, con provini testimone costruiti nello stesso job del pezzo. È l'unico modo per dire che il lotto ha davvero le proprietà dichiarate.

03

Gestione delle polveri

Tracciabilità del lotto vergine, conteggio dei riutilizzi, setacciatura, controllo granulometrico e chimico. La polvere non è un consumabile qualunque: è parte del processo e cambia con l'uso.

04

Controllo qualità

Un piano di controllo proporzionato alla criticità: dimensionale, densità, prove meccaniche sui testimoni, controlli non distruttivi dove il pezzo li richiede. Con la documentazione che accompagna il lotto.

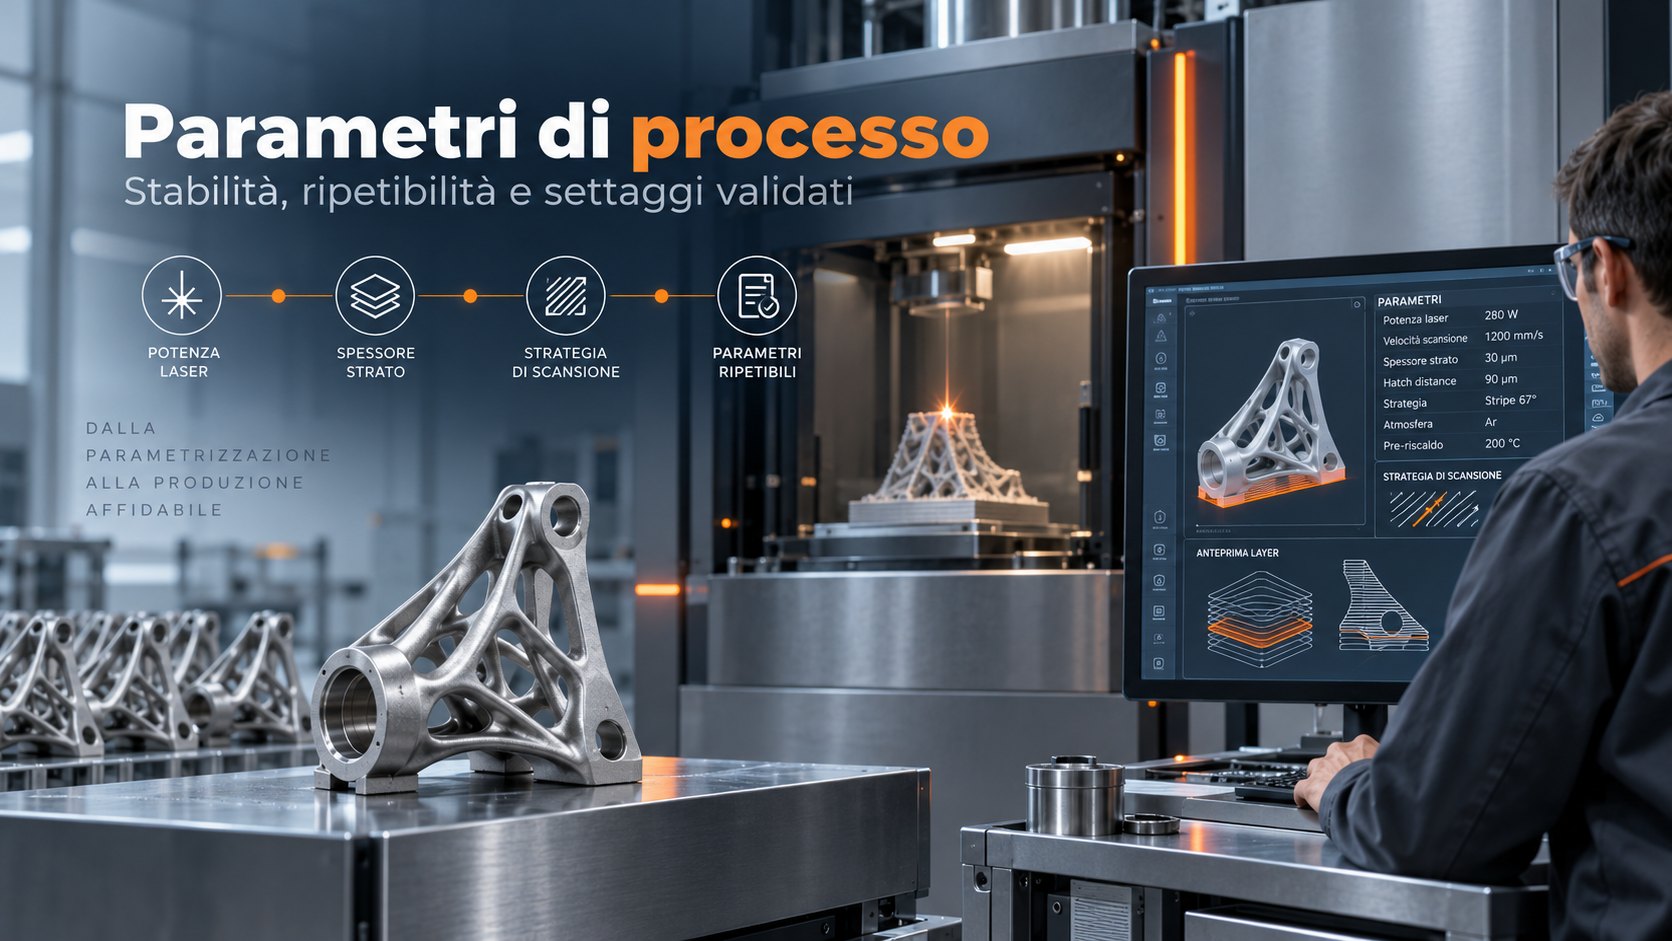
Parametri di processo: potenza laser, spessore strato, strategia di scansione, parametri ripetibili
Parametri di processo

Che cosa si congela, esattamente

Parametri macchina

Potenza del laser, velocità di scansione, distanza fra le tracce, spessore dello strato e strategia di riempimento. Insieme determinano la densità di energia volumetrica, cioè quanto calore entra nel materiale: cambiarne uno senza ricalcolare gli altri sposta la microstruttura.

Atmosfera e camera

Ossigeno residuo, portata e direzione del flusso di gas inerte, temperatura della piastra. Il flusso che asporta i fumi non è uniforme in tutta la camera: è uno dei motivi per cui la posizione del pezzo conta.

Layout di costruzione

Posizione sulla piastra, orientamento, supporti e nesting vengono congelati insieme ai parametri. Lo stesso pezzo costruito in un angolo diverso può dare risultati diversi, e in produzione questa variabile va eliminata, non gestita.

Registrazione del job

Log macchina, curve di processo e, dove disponibile, monitoraggio del bagno di fusione strato per strato. Serve a dimostrare che quel lotto è stato costruito con i parametri dichiarati, non a scoprirlo dopo.

Qualifica di processo

Dimostrare che il processo regge

La qualifica segue la sequenza classica IQ · OQ · PQ: si verifica che la macchina sia installata e configurata come previsto, che funzioni entro i limiti dichiarati e che, nelle condizioni reali di produzione, produca pezzi conformi in modo ripetuto. La serie ISO/ASTM 52920 e 52930 dà il quadro per l'additive metallico.

La prova sta nei provini testimone: barrette di trazione e cubetti di densità costruiti nello stesso job del pezzo, nelle stesse posizioni convenute, e testati per ogni lotto. Sono l'unico legame documentabile fra le proprietà dichiarate e il pezzo che spedisci.

La riqualifica non è opzionale. Va rifatta al cambio del lotto di polvere, dopo una manutenzione che tocchi il percorso ottico, al cambio dei filtri, dopo un aggiornamento del software macchina e a ogni modifica dei parametri. Chi non la rifà, se ne accorge in campo.

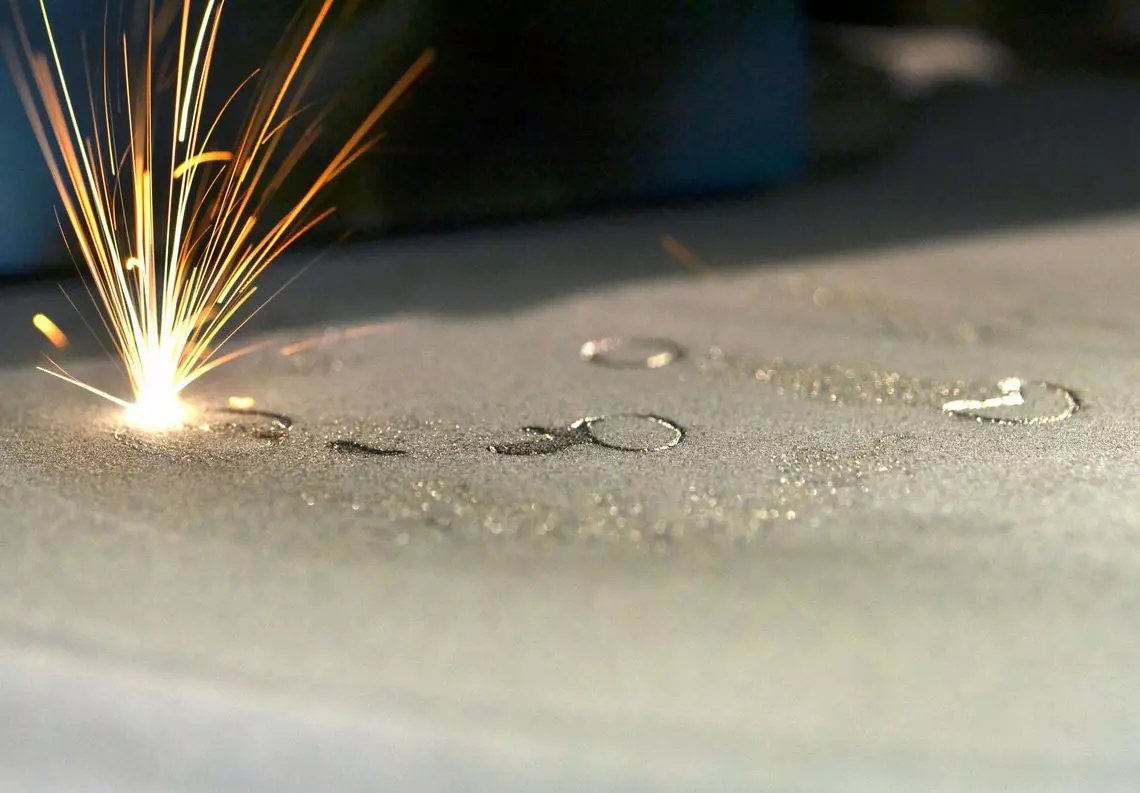
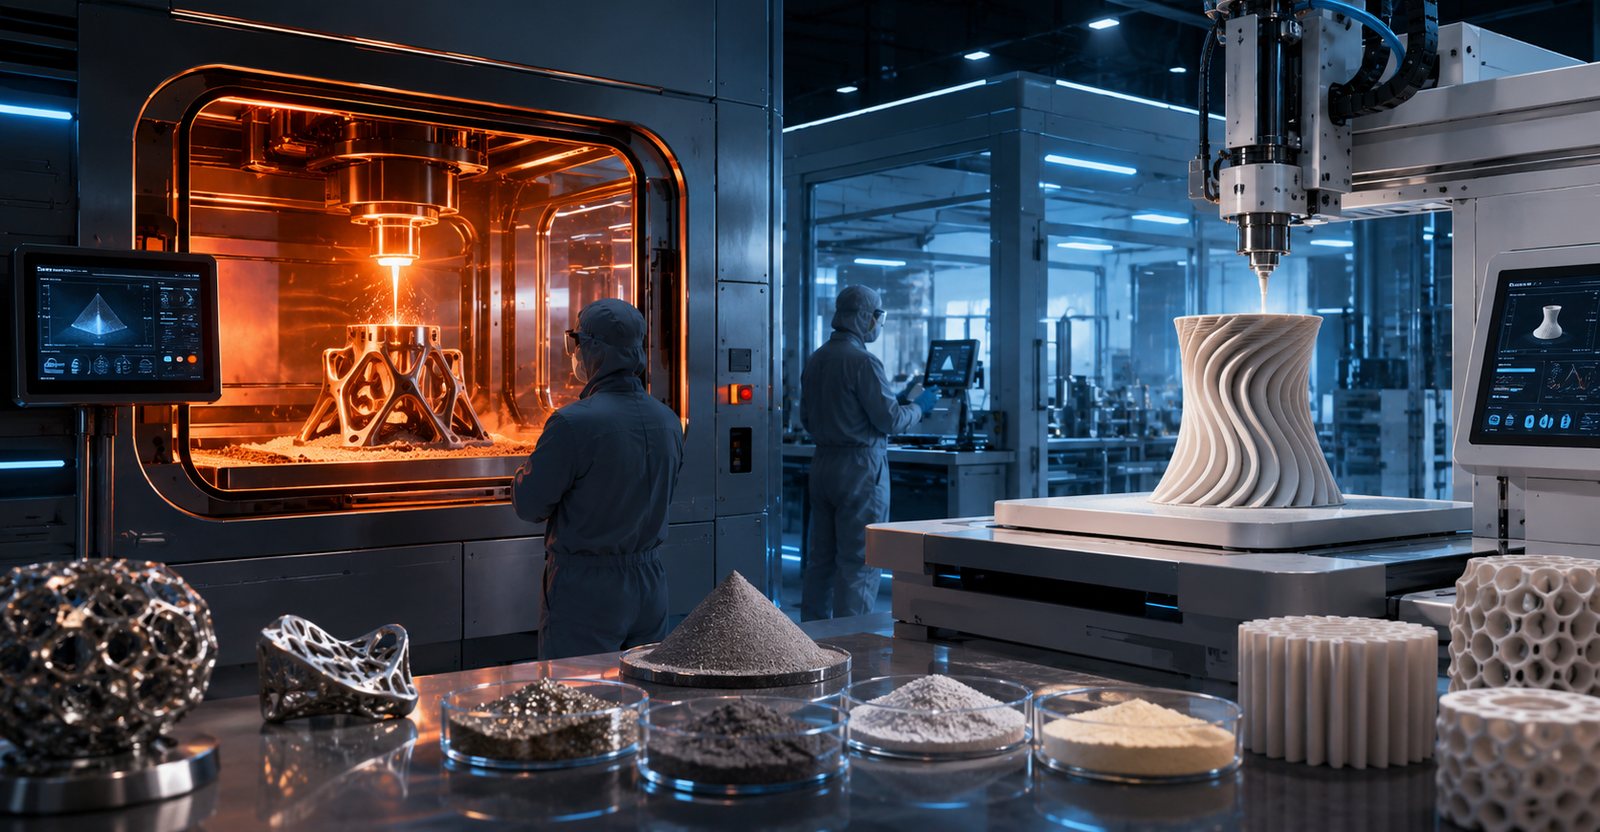
Fusione laser selettiva del letto di polvere durante la costruzione
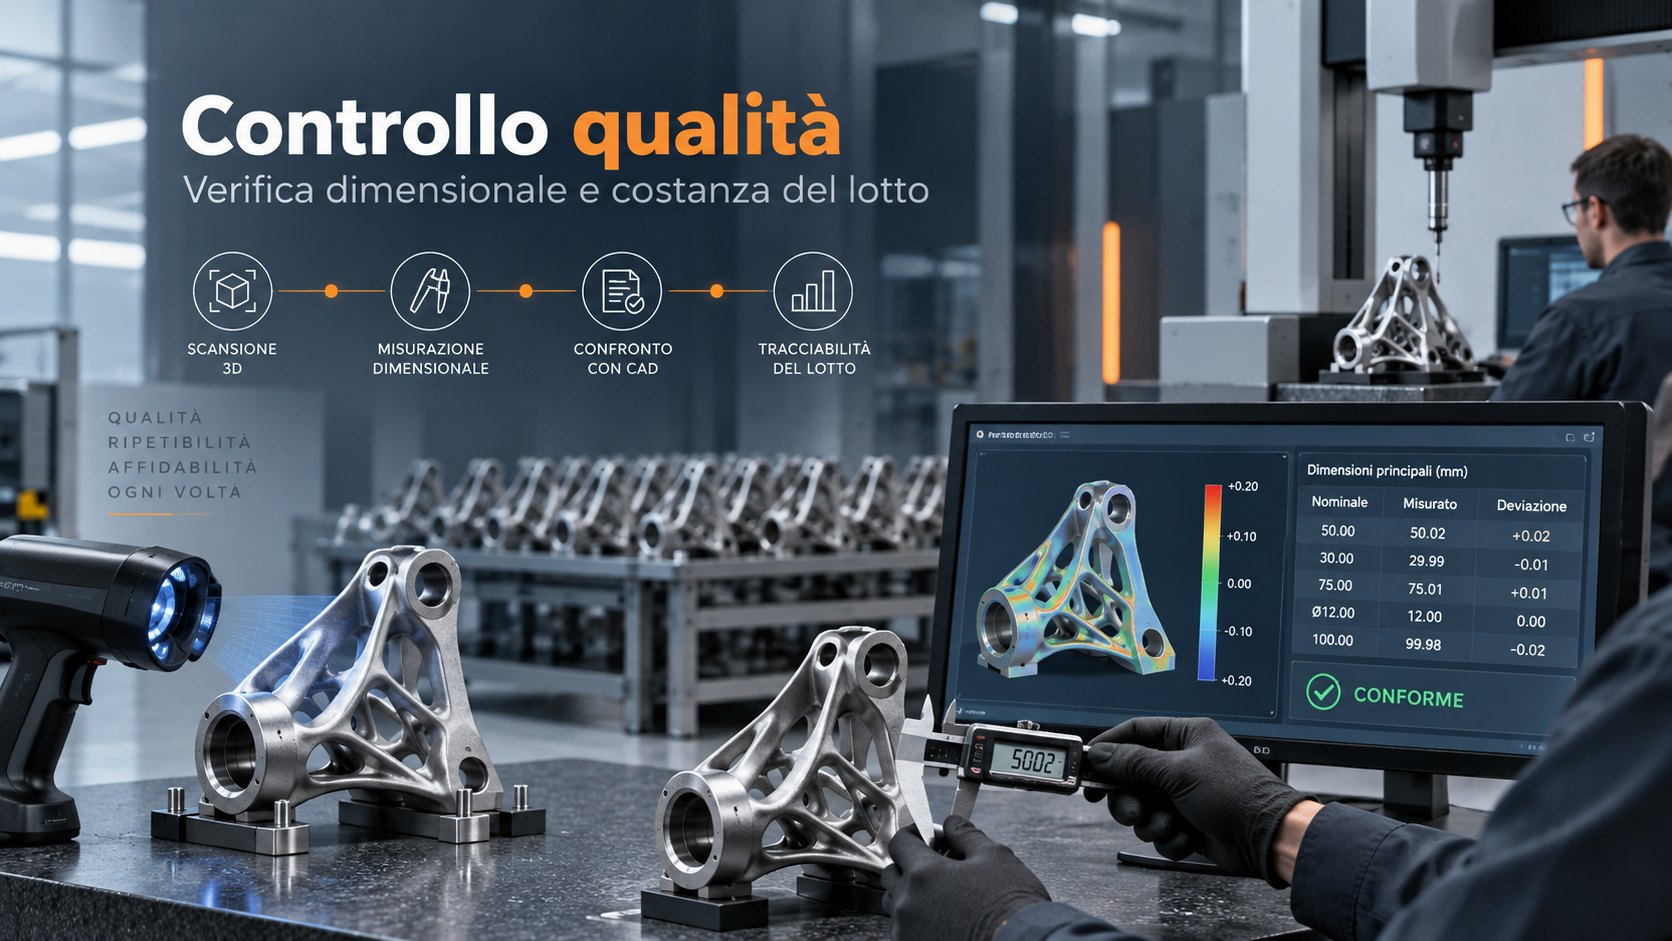
Controllo qualità: scansione 3D, misurazione dimensionale, confronto con il CAD, tracciabilità del lotto
Controllo qualità

Un piano di controllo proporzionato

Non tutto va tomografato. Il piano si costruisce sulla criticità del componente e su che cosa succede se quel pezzo cede.

Dimensionale

Macchina di misura a coordinate per le quote funzionali, scansione ottica per il confronto con il nominale sull'intera superficie. Sui pezzi additive la deviazione non è quasi mai dove la si aspetta: la scansione la trova, la CMM la certifica.

Densità e microstruttura

Densità per pesata idrostatica e, sui pezzi critici, sezione metallografica per verificare porosità, mancate fusioni e struttura dei grani. Sono i difetti che le prove dimensionali non vedono e che la fatica trova.

Prove meccaniche

Trazione sui provini testimone di ogni lotto, durezza, e prove di fatica dove il componente è sollecitato ciclicamente. Con i certificati che legano i risultati al lotto di polvere e al job.

Controlli non distruttivi

Tomografia industriale per i difetti interni e per i canali che nessuno strumento raggiunge, liquidi penetranti per le cricche superficiali, ultrasuoni dove la geometria lo consente. La CT è potente e costosa: si usa dove serve davvero.

Monitoraggio in linea

Telecamere di strato e sensori del bagno di fusione segnalano l'anomalia mentre la costruzione è in corso. Non sostituiscono il controllo finale, ma evitano di scoprire a fine job che il pezzo era compromesso al ventesimo strato.

Documentazione

Certificato del materiale, rapporto di prova, tracciabilità del lotto di polvere, registrazioni del job e dichiarazione di conformità. Nei settori regolamentati il fascicolo vale quanto il pezzo: senza, il pezzo non è accettabile.

Riferimenti

Le norme che il cliente ti citerà

NormaChe cosa copre
ISO/ASTM 52900Terminologia e principi dell'additive manufacturing
ISO/ASTM 52901Requisiti per l'acquisto di parti additive
ISO/ASTM 52904Qualità del processo e delle parti in fusione a letto di polvere metallico
ISO/ASTM 52907Metodi di caratterizzazione delle polveri metalliche
ISO/ASTM 52920Principi di qualifica dei siti di produzione additive
ISO/ASTM 52930Qualifica di installazione, funzionamento e prestazione (IQ/OQ/PQ)
ASTM F3055 · F2924 · F3184Specifiche di materiale per IN718, Ti6Al4V e 316L in LPBF
EN 9100 · EN 9145Sistema qualità aerospazio e pianificazione avanzata della qualità
ISO 13485Sistema qualità per i dispositivi medici
IATF 16949Sistema qualità automotive, con PPAP e APQP

L'elenco è un orientamento, non un capitolato: le norme applicabili e le edizioni in vigore dipendono dal settore, dal cliente e dal componente, e vanno confermate prima di impegnarsi contrattualmente.

Componenti metallici prodotti in additive manufacturing
Economia della serie

Quando la serie in additive sta in piedi

Il costo del pezzo in additive si compone di quattro voci: tempo macchina, polvere, post-processo e controllo. La prima si abbatte saturando la piastra — il nesting è una leva economica, non un dettaglio di preparazione — la seconda dipende dalla gestione dei riutilizzi.

Le altre due sono quelle che sorprendono. Rimozione supporti, trattamento termico, distacco dalla piastra, finitura e lavorazione delle superfici funzionali spesso pesano più della costruzione; e in un componente critico il controllo può valere quanto il pezzo. Chi confronta l'additive con la fusione guardando solo il tempo macchina arriva sempre a una conclusione sbagliata.

Per questo la domanda non è «da quante unità conviene», ma «quanto vale la geometria che solo l'additive permette». Se il valore è nel canale conformale, nell'assieme consolidato o nel peso risparmiato, la serie regge anche a volumi che sembrerebbero antieconomici.

Domande frequenti

Le domande che ci fanno più spesso

Da quante unità si parla di produzione di serie in additive?

Non esiste una soglia numerica, ed è il fraintendimento più comune. La serie in additive comincia quando il processo è congelato e qualificato, e il pezzo viene riprodotto con proprietà dimostrabilmente costanti: può valere per cinquanta pezzi l'anno di un componente aerospaziale e non valere per cinquemila pezzi di una staffa semplice, che conviene stampare a iniezione. La domanda giusta riguarda il valore della geometria, non il numero di unità.

Quante volte si può riutilizzare la polvere metallica?

Dipende dalla lega, dal processo e dai controlli che si è disposti a fare: non è un numero universale e diffidare di chi lo dichiara come tale è sano. Ciò che conta è avere una procedura scritta che definisca setacciatura, conteggio dei riutilizzi, eventuale rinfresco con polvere vergine e i limiti di accettazione su granulometria e chimica — in particolare su ossigeno e azoto per titanio e leghe reattive.

Serve la tomografia industriale su ogni pezzo?

Quasi mai. La CT è lo strumento giusto per i difetti interni e per i canali che nessun altro metodo raggiunge, ma è lenta e costosa: si usa in qualifica, sui primi articoli e poi a campione, oppure al 100% solo su componenti dove la rottura ha conseguenze gravi. Un piano di controllo ben fatto distribuisce lo sforzo fra dimensionale, densità, prove sui testimoni e CND mirati.

Che documentazione chiede un cliente aerospaziale o medicale?

In genere: certificato del materiale con tracciabilità del lotto di polvere, evidenza della qualifica di processo, registrazioni del job di costruzione, rapporti delle prove sui provini testimone, rapporto dimensionale e dichiarazione di conformità. Nell'aerospazio si aggiunge l'approvazione del primo articolo secondo EN 9145; nel medicale il tutto vive dentro un sistema qualità ISO 13485.

Quanto incide il post-processo sul costo del pezzo?

Più di quanto quasi tutti si aspettano, e su molti componenti supera il costo della costruzione. Rimozione dei supporti, trattamento termico, distacco dalla piastra, finitura superficiale e lavorazione delle superfici funzionali vanno preventivati dal primo giorno: un costo pezzo calcolato sul solo tempo macchina è un costo sbagliato, e di solito lo si scopre a ordine acquisito.

Che cosa succede se cambio macchina o fornitore?

Il processo va riqualificato. I parametri non sono trasferibili fra macchine diverse, e nemmeno fra due macchine dello stesso modello senza una verifica: cambiano il percorso ottico, il flusso di gas e la calibrazione. È una delle ragioni per cui la scelta del fornitore di produzione è una decisione strategica, non un acquisto, e va presa prima di congelare il disegno.

Devi portare un pezzo dal prototipo alla serie?

Ti aiutiamo a costruire il piano: parametri da congelare, protocollo di qualifica, gestione delle polveri, piano di controllo e fascicolo documentale richiesto dal tuo cliente.

Parliamo del tuo progetto →