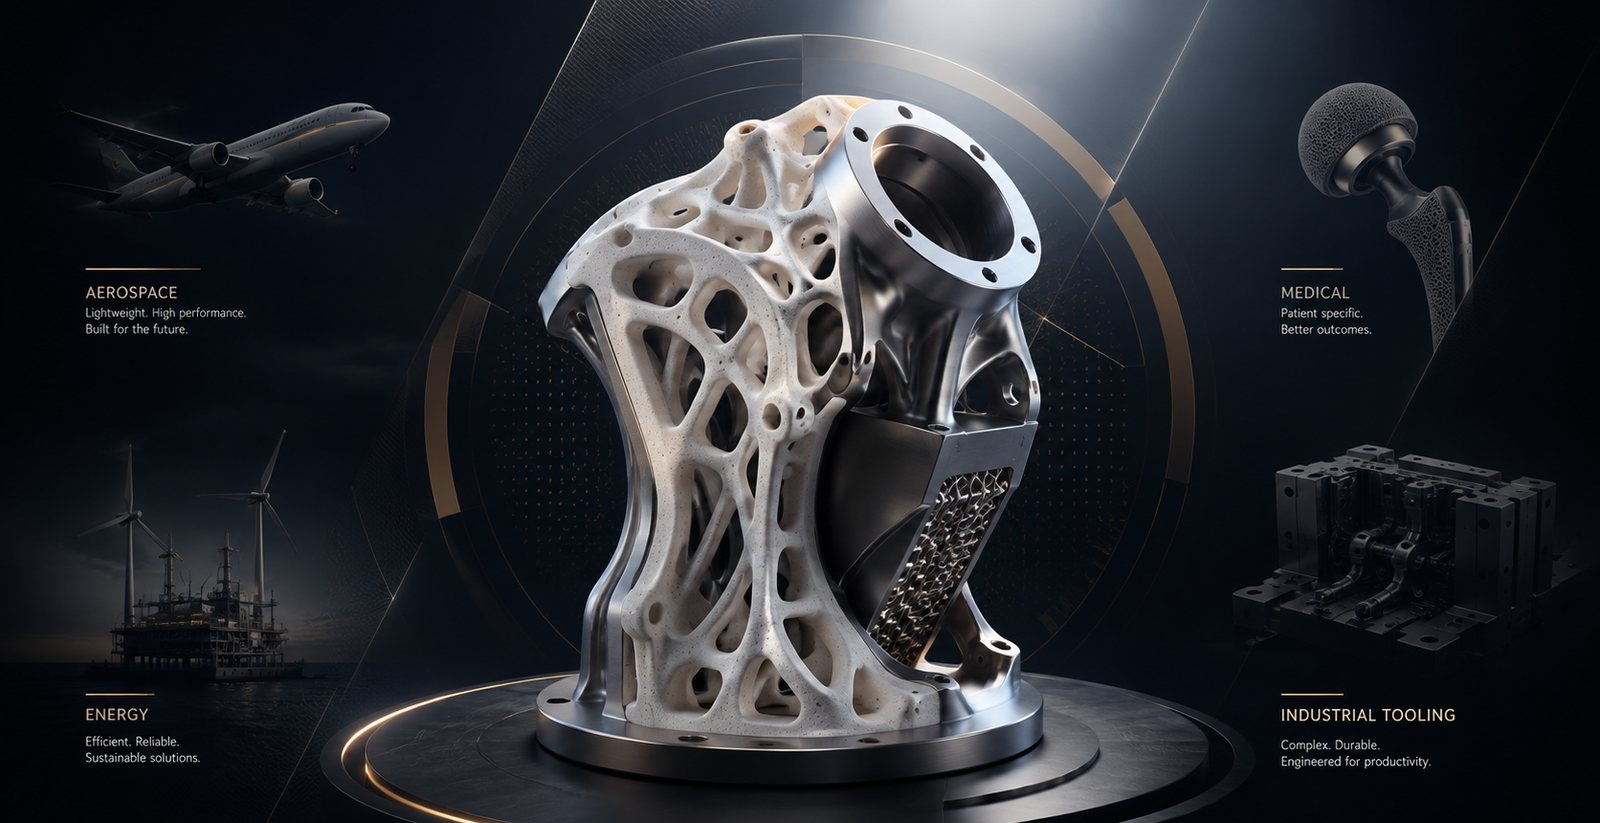
Aerospazio, medicale, energia e attrezzature industriali: dove l'additive genera valore documentabile. Per ogni settore le applicazioni concrete, i materiali che si usano davvero e i requisiti che il cliente finale chiederà.
In sintesi
Un'applicazione additive vale se tocca almeno una di quattro leve: geometria impossibile con altre tecnologie, massa da togliere dove serve prestazione, assieme da consolidare in un pezzo unico, tempo da recuperare su sviluppo o fermo macchina.
I settori cambiano il peso relativo di queste leve, non le leve. Nell'aerospazio domina il peso; nel medicale la personalizzazione; nell'energia e nell'oil & gas la geometria interna e il materiale; nelle macchine automatiche e nelle attrezzature il tempo.
Cambia invece, e molto, il peso della qualifica: un impianto ortopedico e una maschera di saldatura possono uscire dalla stessa macchina, ma richiedono due filiere e due fascicoli documentali che non hanno niente in comune.
Bonora Technologies affianca l'azienda nell'individuare i componenti candidati, nel valutarli tecnicamente ed economicamente e nel portarli fino alla qualifica richiesta dal settore.
Criteri
Come si riconosce un'applicazione che vale
Quattro domande da fare sul componente prima ancora di parlare di tecnologia. Se la risposta è no a tutte e quattro, l'additive non è la strada.
01
La geometria è impossibile?
Canali che seguono una superficie, superfici di scambio interne, reticoli, condotti curvi a sezione variabile. Se la forma che serve non si può ottenere altrimenti, la discussione sul costo cambia completamente di segno.
02
La massa costa?
Su parti in movimento, su un velivolo, su un braccio robotico, il peso non è un numero estetico: si traduce in inerzia, consumo, dimensionamento degli azionamenti e cadenza produttiva.
03
C'è un assieme da consolidare?
Ogni giunzione eliminata è una guarnizione, un trafilamento potenziale, un codice a magazzino, un'operazione di montaggio e una riga nel piano di controllo in meno. Il conto si fa sull'assieme, non sul pezzo.
04
Il tempo vale più del pezzo?
Sviluppo che si accorcia da mesi a giorni, macchina ferma che riparte, ricambio fuori produzione che si riproduce. Su questi casi il costo del componente smette di essere la variabile rilevante.
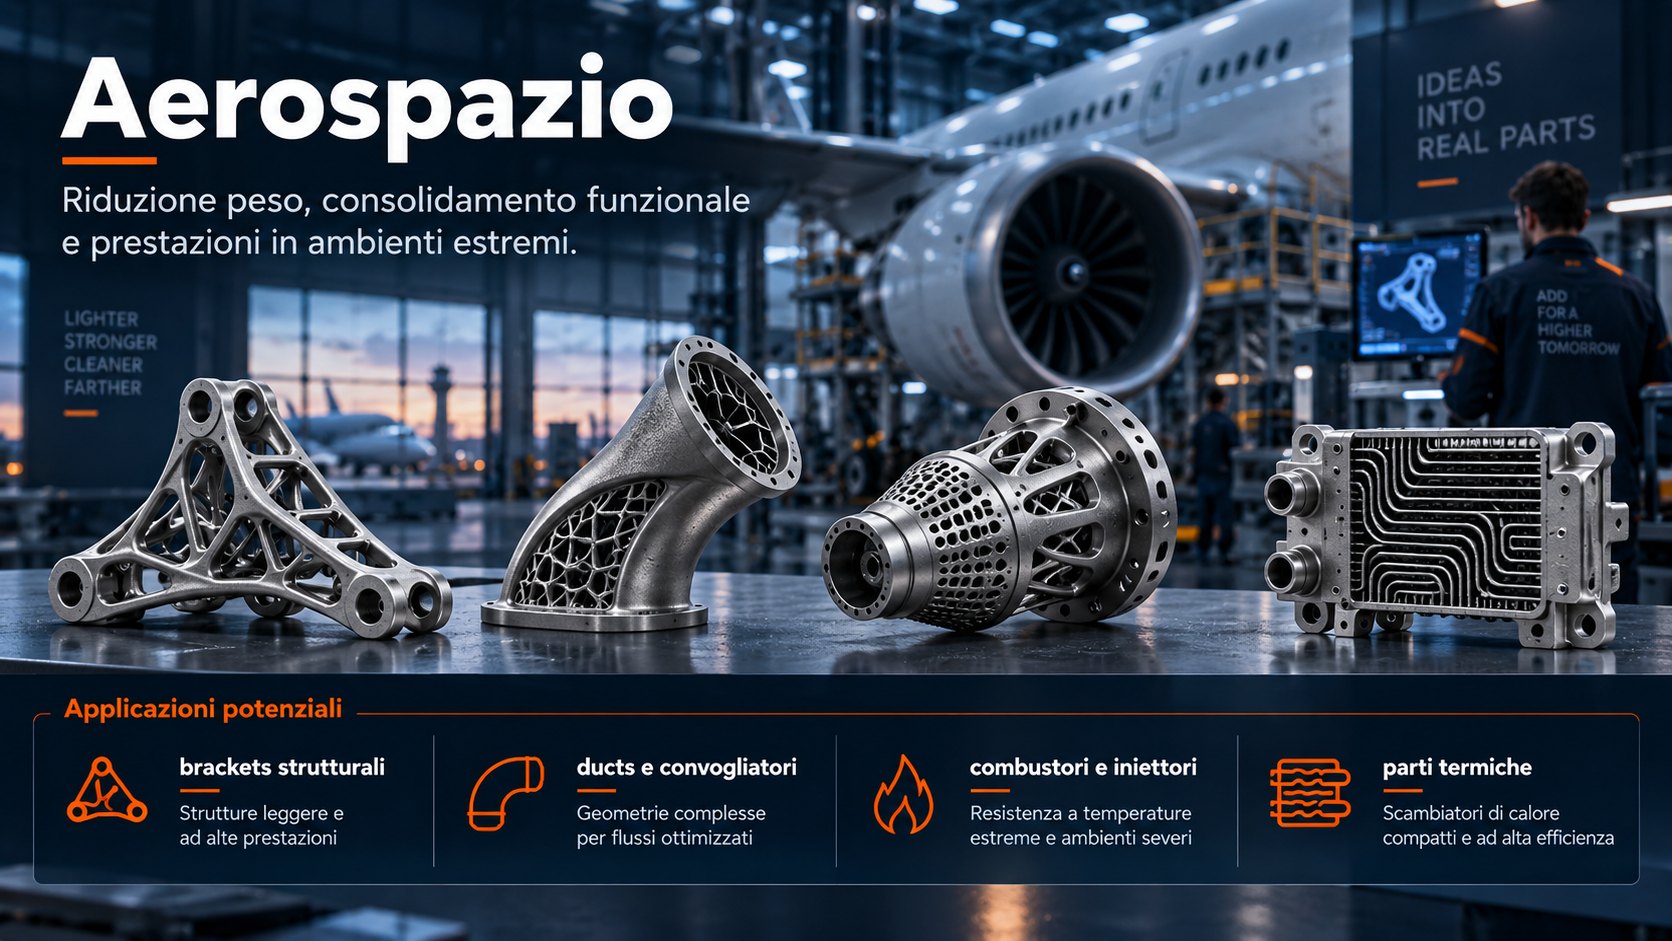
Brackets strutturali, condotti, combustori e parti termiche per l'aeronautica.
Aerospazio
Aerospazio
Il settore che ha portato l'additive metallico in produzione, e che detta gli standard a tutti gli altri.
Staffe e strutture
Le staffe di supporto sono il candidato classico: nate per la fresatura dal pieno, hanno il materiale distribuito per ragioni di lavorazione e non di carico. L'ottimizzazione topologica le ridisegna sul percorso delle forze, e su un aeromobile ogni chilogrammo tolto si traduce in carburante risparmiato per tutta la vita operativa del velivolo, non solo al primo volo.
Condotti e convogliatori
Curve a sezione variabile, transizioni da tondo a rettangolare, derivazioni multiple: geometrie che in lamiera richiedono più pezzi saldati e in fusione richiedono anime. In additive escono in un corpo unico, con perdite di carico inferiori perché il condotto può seguire il flusso invece che i vincoli di produzione.
Combustori e iniettori
Ugelli, swirler e liner di camera lavorano dove nessun materiale è comodo. L'additive permette di integrare nello stesso corpo i circuiti di raffreddamento a film, le camere di miscelazione e i fori calibrati, eliminando saldature che proprio in quella zona sono i punti più deboli dell'assieme.
Parti termiche
Scambiatori aria-olio e aria-aria con superfici interne che nessuna fresa raggiunge: più potenza termica nello stesso volume, o lo stesso scambio in un ingombro molto minore. Su un velivolo lo spazio risparmiato vale quanto il peso, perché libera volume per altri sistemi.
Materiali tipici: Ti6Al4V, Inconel 718 e 625, Hastelloy X, AlSi10Mg e alluminio allo scandio. Requisiti: sistema qualità EN 9100, approvazione del primo articolo secondo EN 9145, tracciabilità completa del lotto di polvere e controlli non distruttivi sui componenti critici.
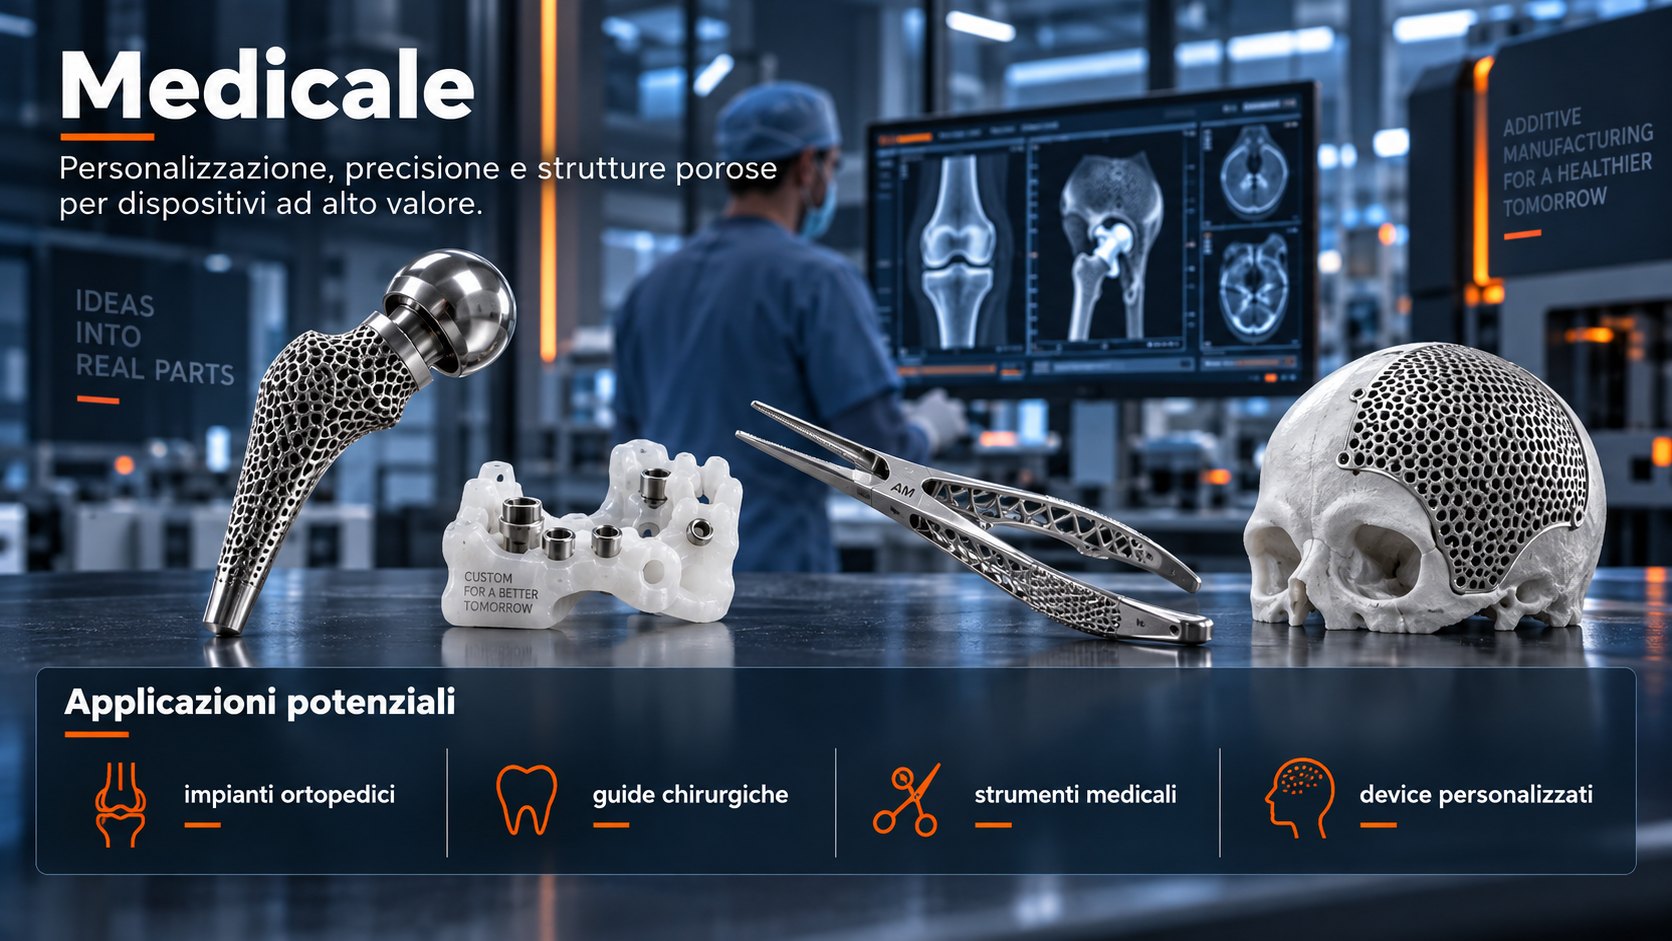
Impianti ortopedici, guide chirurgiche, strumentario e dispositivi su misura.
Medicale
Medicale
Il settore dove la personalizzazione non è un extra commerciale: è la funzione del prodotto.
Impianti ortopedici
Coppe acetabolari, steli femorali e corpi vertebrali con superfici a porosità aperta ottenute direttamente in costruzione, senza rivestimenti riportati che possono distaccarsi. La struttura trabecolare favorisce l'osteointegrazione e permette di avvicinare la rigidezza dell'impianto a quella dell'osso, riducendo lo stress shielding.
Impianti su misura
Placche craniche e ricostruzioni maxillo-facciali ricavate dalle immagini diagnostiche del singolo paziente. Il vantaggio non è estetico: un impianto che combacia riduce il tempo in sala operatoria, e il tempo in sala è il fattore che pesa di più sul rischio clinico e sul costo dell'intervento.
Guide chirurgiche e modelli
Dime di taglio e di foratura costruite sull'anatomia del paziente, e modelli anatomici per la pianificazione dell'intervento e per il consenso informato. Si stampano in resine con biocompatibilità certificata per l'uso previsto e si sterilizzano secondo il protocollo del reparto.
Strumentario chirurgico
Pinze, divaricatori e manici alleggeriti con strutture reticolari: meno affaticamento per il chirurgo negli interventi lunghi, e la possibilità di integrare canali interni per irrigazione o aspirazione in un corpo unico, più semplice da pulire e da validare.
Materiali tipici: Ti6Al4V grado 23 ELI, titanio CP, CoCrMo, PEEK di grado implantare, zirconia e allumina, fosfati di calcio per gli scaffold. Requisiti: sistema qualità ISO 13485, Regolamento (UE) 2017/745 sui dispositivi medici, valutazione della biocompatibilità secondo la serie ISO 10993.
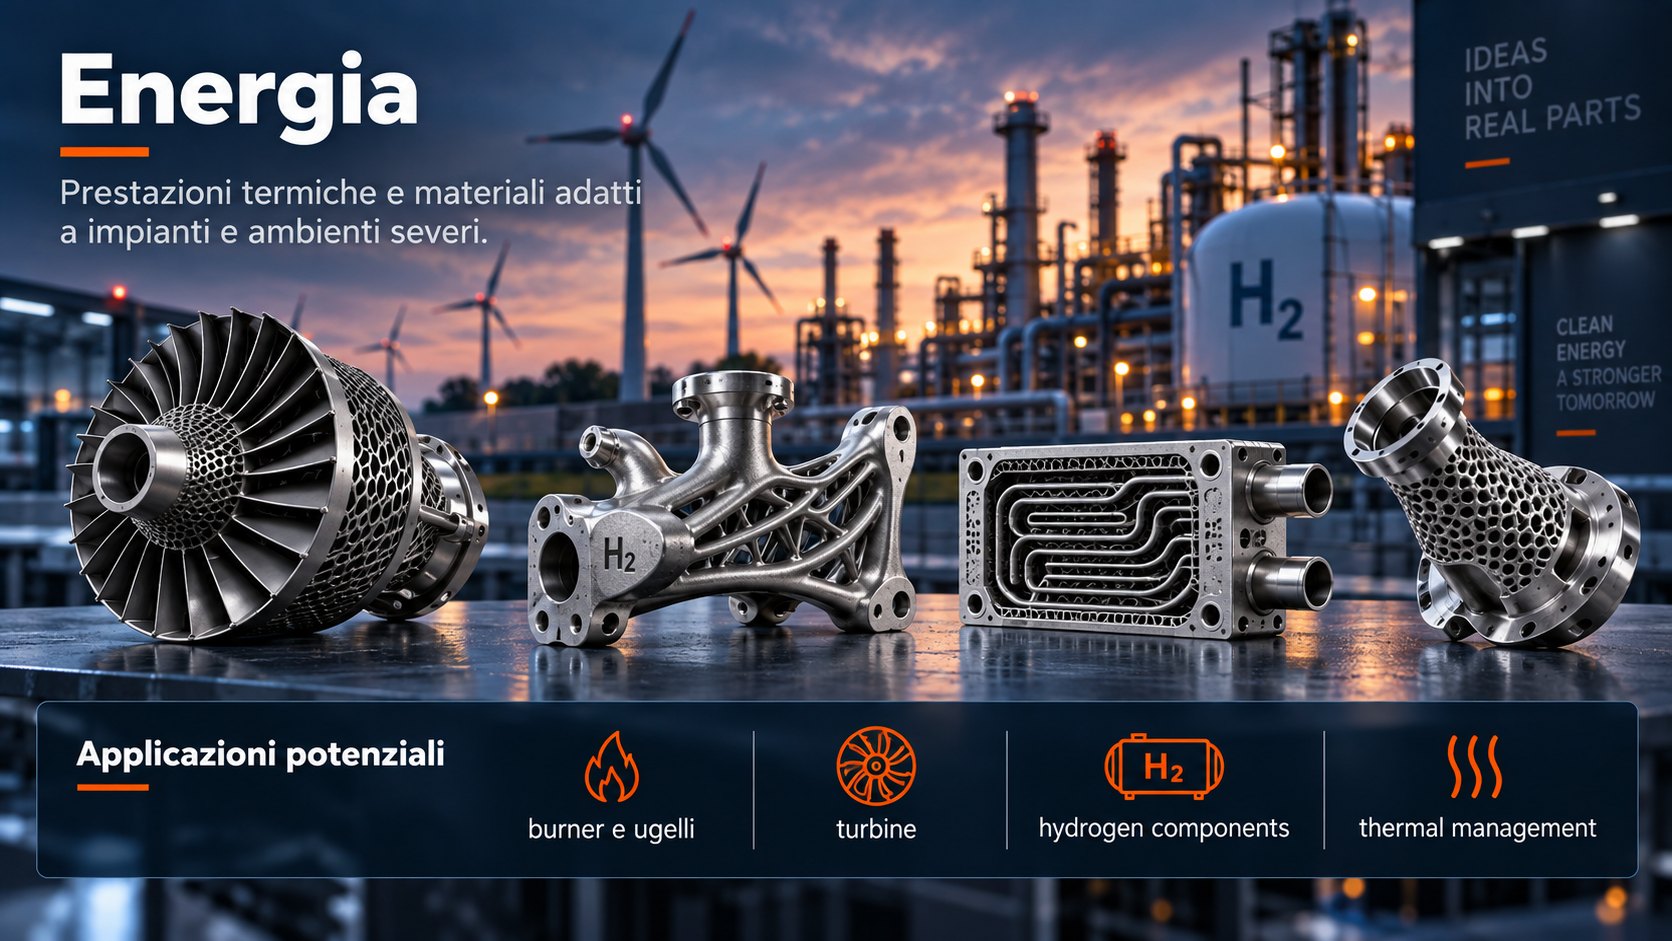
Turbine, bruciatori, componenti per l'idrogeno e gestione termica.
Energia
Energia
Componenti che lavorano al limite del materiale, spesso in servizio continuo, dove un punto di rendimento vale più del costo del pezzo.
Turbomacchine
Giranti, diffusori e palettature a doppia curvatura ottenute in un solo pezzo, senza elettrodi né saldature. Per lo sviluppo il vantaggio decisivo è il tempo: un profilo fluidodinamico si itera in giorni invece che in mesi, e la prova al banco arriva prima che il progetto sia congelato.
Bruciatori e ugelli
Corpi di combustione con miscelazione, raffreddamento e fori calibrati integrati. Passando dal metano all'idrogeno o alle miscele, la geometria interna deve cambiare: l'additive permette di provare più configurazioni senza rifare attrezzature, che è la vera barriera a quella transizione.
Componenti per l'idrogeno
Collettori, corpi valvola e scambiatori per impianti a idrogeno, con assiemi ridotti a un pezzo unico e quindi meno giunzioni — che nell'idrogeno sono il punto critico per le perdite. La scelta del materiale va fatta considerando l'infragilimento da idrogeno, non solo la resistenza meccanica.
Gestione termica
Recuperatori, camicie di raffreddamento e scambiatori compatti ad alta efficienza, con superfici interne disegnate sul flusso reale. Su un impianto che lavora in continuo, un punto percentuale di rendimento recuperato ripaga il componente in pochi mesi.
Materiali tipici: Inconel 718 e 625, Hastelloy X, superleghe da palettatura, inossidabili, CuCrZr nelle zone ad alto flusso termico. Requisiti: qualifica di processo documentata, controlli non distruttivi e, per le apparecchiature in pressione, la direttiva PED 2014/68/UE.
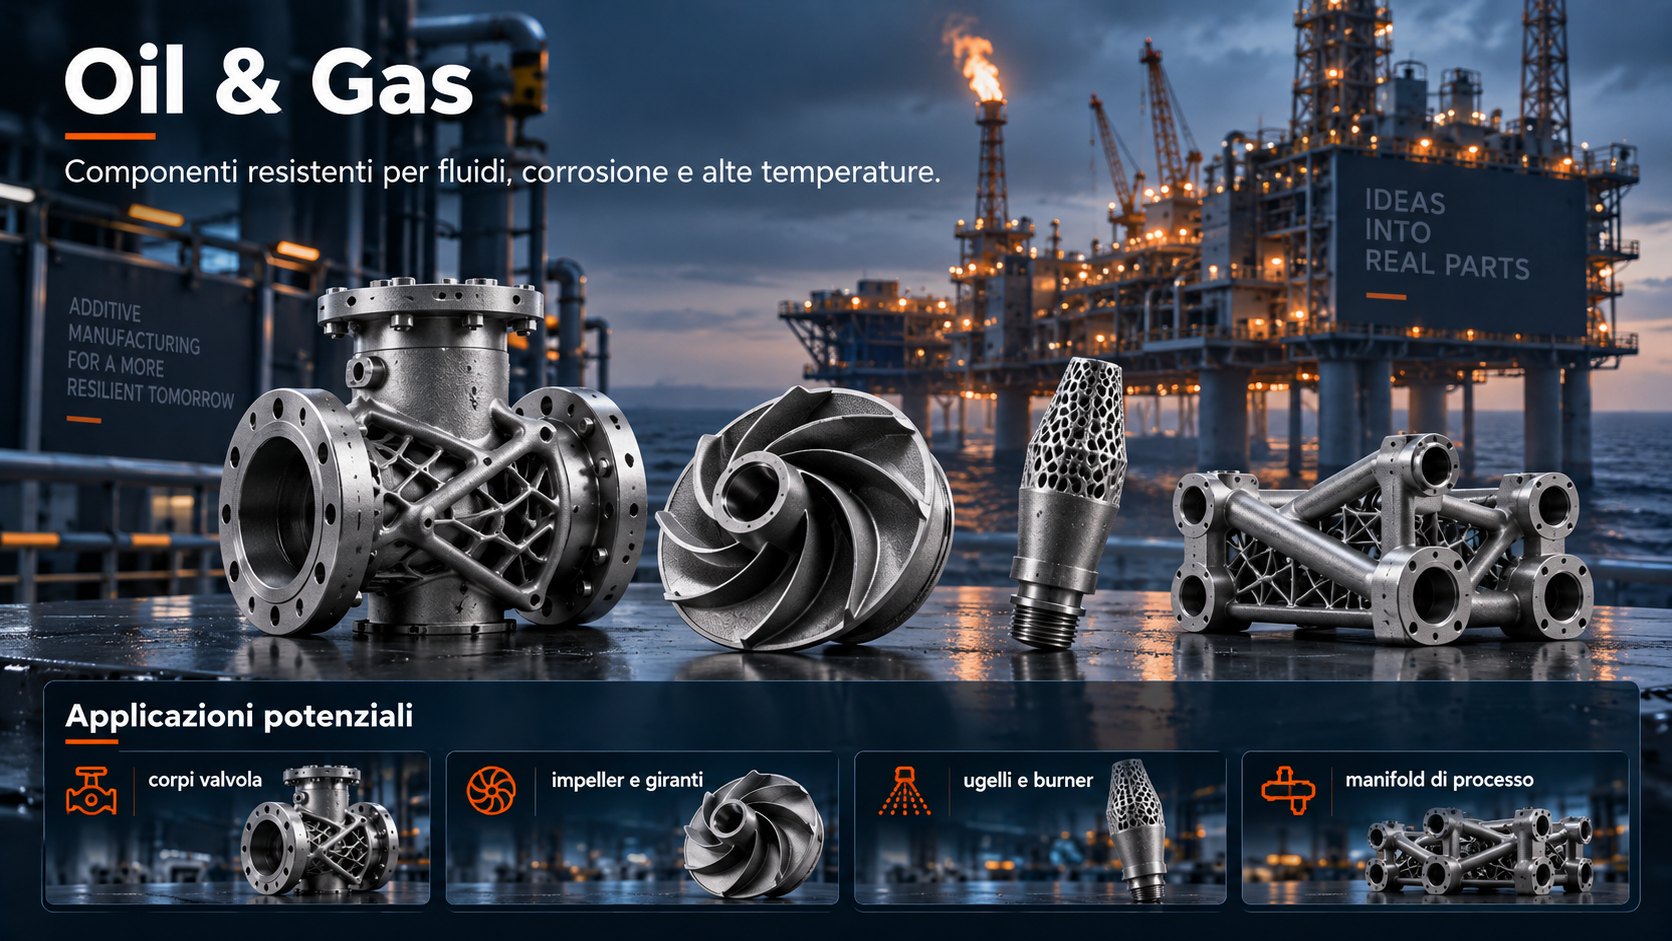
Corpi valvola, giranti, ugelli e manifold per fluidi aggressivi e alte pressioni.
Oil & Gas
Oil & Gas
Fluidi aggressivi, pressioni alte e fermi impianto che costano molto più dei componenti che li hanno causati.
Corpi valvola
Condotti curvi a sezione ottimizzata al posto di fori ortogonali chiusi con tappi: meno perdite di carico, meno punti potenziali di trafilamento, peso e ingombro ridotti. Sul topside di una piattaforma il peso è un vincolo strutturale, non una preferenza progettuale.
Giranti e parti di pompa
Giranti e diffusori per pompe di processo, anche in leghe difficili da fondere. Il valore maggiore però è sul ricambio: una girante fuori produzione si riproduce partendo dal rilievo del pezzo, senza rifare il modello di fonderia e senza attendere il lotto minimo del fornitore.
Ugelli e sistemi di combustione
Ugelli di atomizzazione, bruciatori e componenti di torcia, dove la geometria interna determina direttamente la qualità della combustione e le emissioni. La stampa consente di integrare più funzioni nello stesso corpo e di provare varianti su impianto reale in tempi brevi.
Manifold di processo
Blocchi idraulici e collettori che sostituiscono assiemi di tubi, raccordi e flange: spariscono decine di giunzioni, e ogni giunzione eliminata è un punto di manutenzione, un potenziale trafilamento e una voce nel piano di ispezione in meno.
Materiali tipici: Inconel 625 e 718, duplex e super duplex, 316L, CoCr per le zone di usura. Requisiti: idoneità al servizio acido secondo NACE MR0175 / ISO 15156 dove previsto, controlli non distruttivi e tracciabilità completa del materiale.
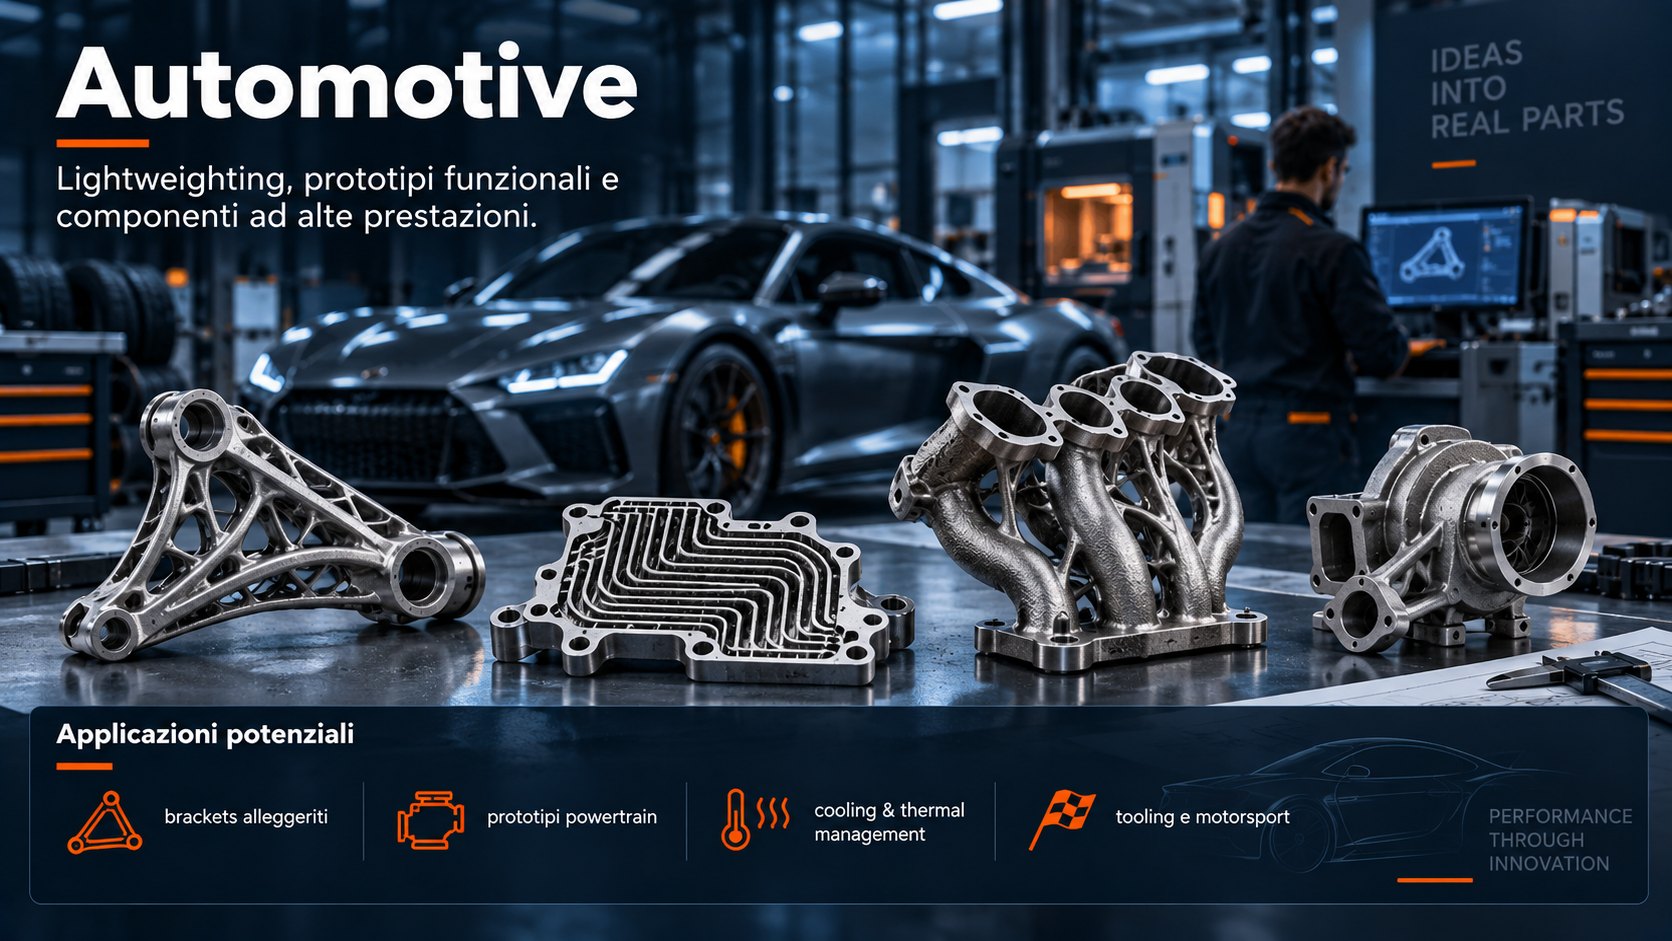
Alleggerimento, prototipi powertrain, gestione termica e attrezzature di stampaggio.
Automotive
Automotive
Dalla corsa alla serie: due mondi con criteri economici opposti, e l'additive entra in entrambi per ragioni diverse.
Componenti alleggeriti
Bracci, supporti e mozzi ridisegnati sul percorso dei carichi. Nel motorsport la massa non sospesa vale più di qualunque altra riduzione di peso, e la stampa permette di iterare la geometria fra una gara e l'altra, con un ciclo di sviluppo che nessun'altra tecnologia regge.
Prototipi powertrain
Collettori di aspirazione e scarico, corpi turbina, teste e camere: prototipi funzionali con le stesse geometrie interne del pezzo definitivo, disponibili in giorni invece che dopo settimane di attrezzaggio. Si prova la configurazione vera, non un'approssimazione lavorabile.
Gestione termica
Piastre di raffreddamento, scambiatori e circuiti per batterie ed elettronica di potenza, con canali che seguono la sorgente di calore invece di attraversarla. Sull'elettrificazione è la leva più concreta, perché la densità di potenza è limitata dal raffreddamento più che dalla chimica.
Attrezzature e stampi
Inserti a canali conformali per lo stampaggio a iniezione dei componenti in plastica e per la pressofusione. È qui che l'additive entra davvero nella produzione di serie automotive: non sul pezzo finito, ma sull'attrezzatura che lo produce a ciclo più corto.
Materiali tipici: AlSi10Mg e alluminio ad alta resistenza, Ti6Al4V, maraging 1.2709 e H13 per gli stampi, inossidabili. Requisiti: IATF 16949 per la filiera di serie, con PPAP e APQP sui componenti di fornitura.
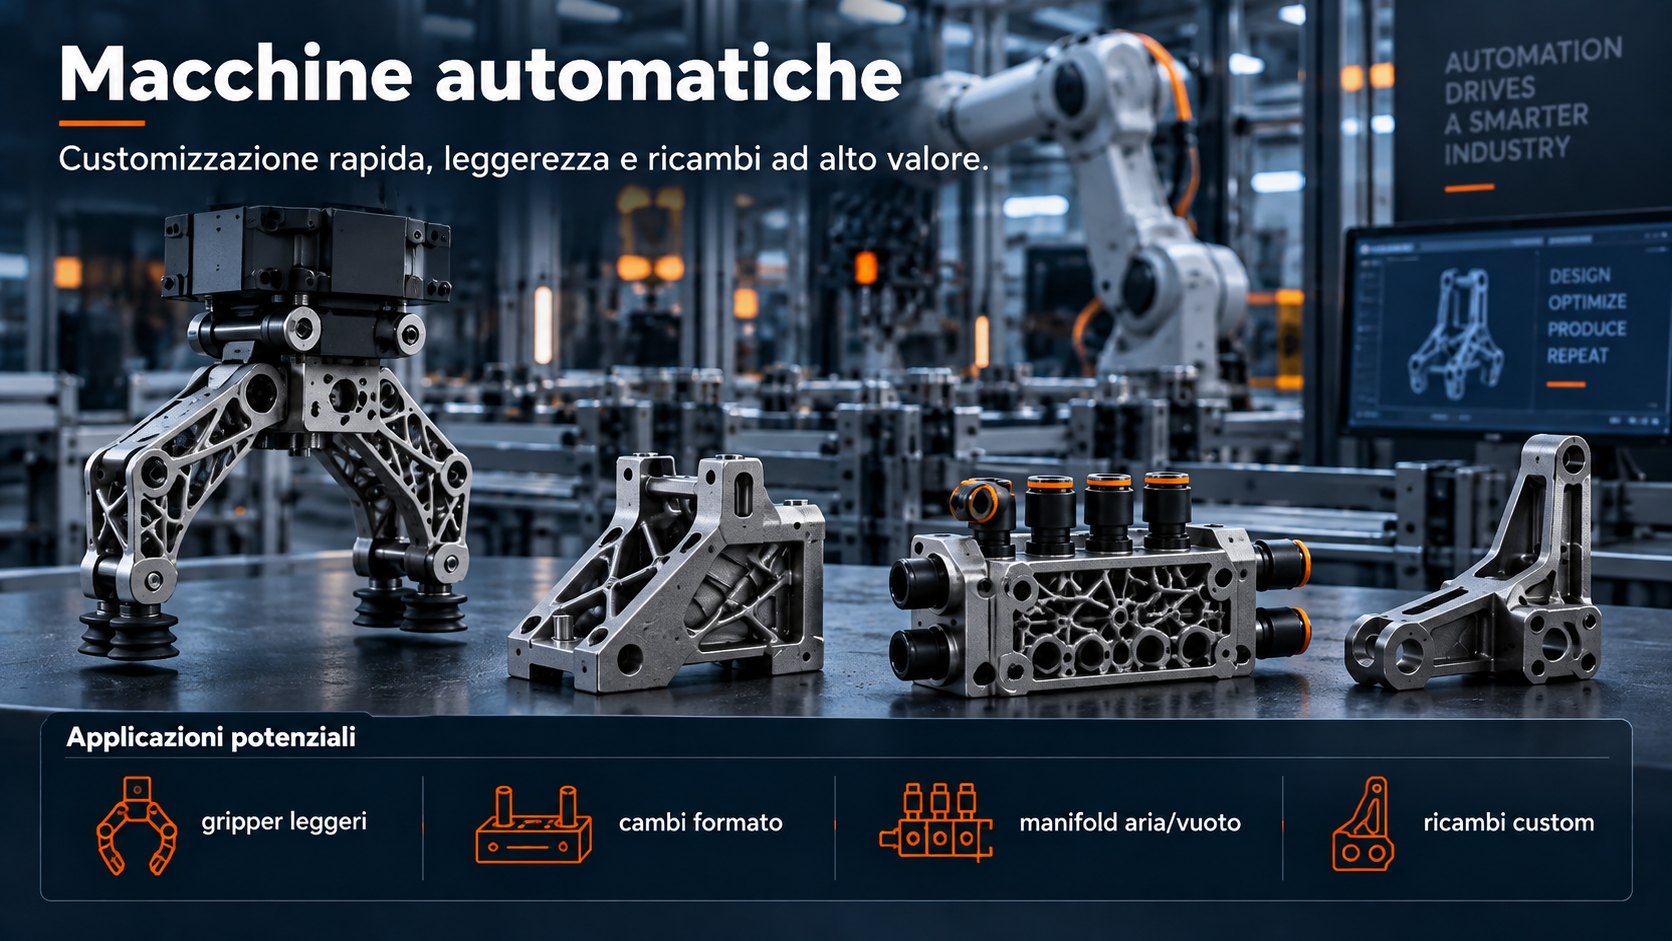
Gripper, cambi formato, manifold pneumatici e ricambi personalizzati.
Macchine automatiche
Macchine automatiche
Il settore in cui una riduzione di massa si traduce direttamente in pezzi all'ora, e in cui il fermo macchina vale più del componente.
Gripper e organi di presa
Pinze, teste a ventose e organi di presa alleggeriti con strutture reticolari. Su un manipolatore ogni grammo tolto all'estremità riduce l'inerzia, e meno inerzia significa accelerazioni più alte con lo stesso azionamento: la cadenza della macchina sale senza toccare motori né struttura.
Cambi formato
Guide, stelle di trasferimento e attrezzature di formato costruite su richiesta in tempi brevi, spesso come pezzo unico invece che come assieme di lamiere e distanziali. Il guadagno si misura sul tempo di cambio formato, che sulle linee ad alta gamma è il costo nascosto più pesante.
Manifold aria e vuoto
Blocchi pneumatici con condotti interni curvi e raccordi integrati: meno tubi, meno raccordi, meno perdite e molto meno spazio occupato sul carro mobile. Un assieme complesso diventa un componente solo, che si monta una volta e non si controlla più.
Ricambi personalizzati
Particolari fuori produzione, o di cui non esiste più il disegno, riprodotti a partire dal rilievo del pezzo. Su una macchina ferma il costo del componente è irrilevante rispetto al costo dell'ora di fermo: è per questo che l'additive vince anche su pezzi banali.
Materiali tipici: AlSi10Mg, 316L, 17-4PH, PA12 e poliammidi caricate, TPU per gli organi di presa morbidi. Requisiti: conformità alla direttiva macchine e, sulle linee alimentari, materiali idonei al contatto con gli alimenti.
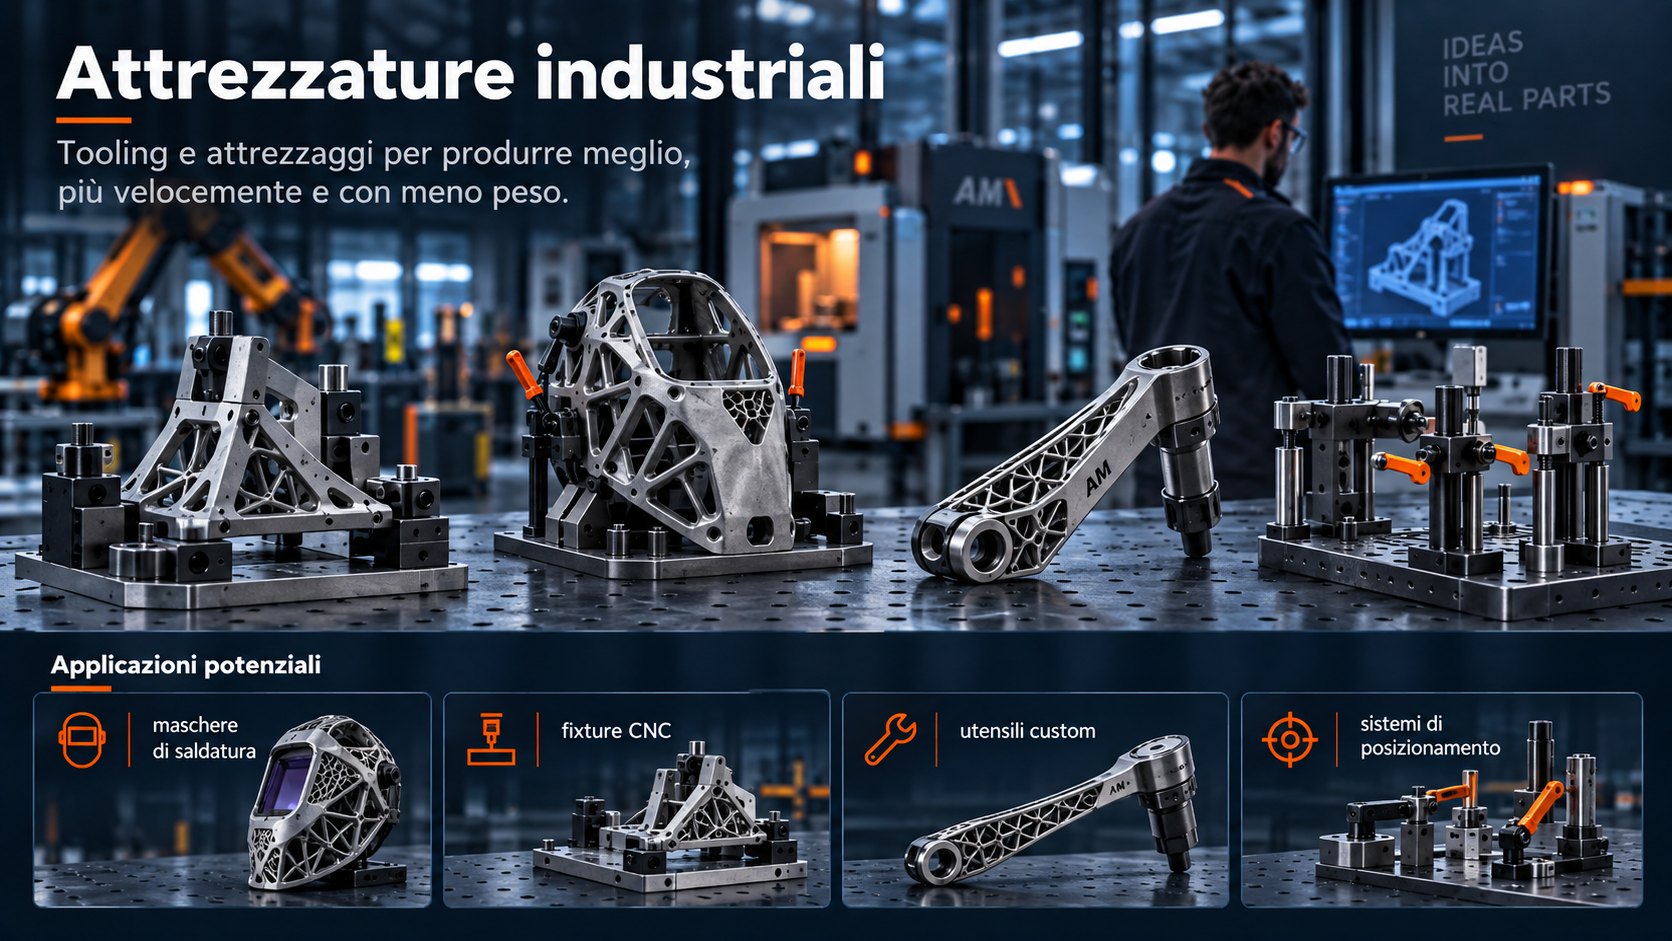
Maschere, fixture CNC, utensili speciali e attrezzature di saldatura.
Attrezzature industriali
Attrezzature industriali
Il punto d'ingresso più veloce per un'azienda che non ha mai usato l'additive: si comincia dall'attrezzatura, non dal prodotto.
Maschere e fixture
Attrezzature di posizionamento e bloccaggio costruite sulla geometria del pezzo invece che su profilati standard. Il tempo di attrezzaggio scende, la ripetibilità sale, e quando il pezzo cambia revisione l'attrezzatura si rifà in pochi giorni anziché rimanere un compromesso.
Fixture per CNC
Staffaggi su misura per lavorazioni complesse, con riferimenti integrati e alleggerimenti che permettono all'operatore di spostarli a mano. Un'attrezzatura leggera è un'attrezzatura che viene davvero usata, e non lasciata a bordo macchina perché scomoda.
Utensili speciali
Chiavi, leve e utensili per accessi impossibili, con la forma decisa dall'accesso reale e non dal semilavorato disponibile in magazzino. Sono i pezzi che in officina si costruiscono da soli, spesso male: qui si costruiscono bene e si riproducono uguali.
Maschere di saldatura
Attrezzature di saldatura con distanziali, riferimenti e appoggi integrati, in materiali che reggono calore e spruzzi. Il ritorno non si misura sul costo dell'attrezzatura ma sul numero di riprese e raddrizzature evitate a valle.
Materiali tipici: PA12 e poliammidi caricate per le attrezzature leggere, alluminio e inossidabile dove serve rigidezza, acciai da utensili dove c'è usura o calore. Requisiti: nella maggior parte dei casi nessuna certificazione specifica — ed è esattamente il motivo per cui è il punto di partenza ideale.
Componenti
Geometrie che solo l'additive produce
Quattro componenti metallici reali, scelti perché mostrano in modo evidente che cosa cambia: raffreddamento a film, condotti interni, superfici di scambio, transizioni di sezione.
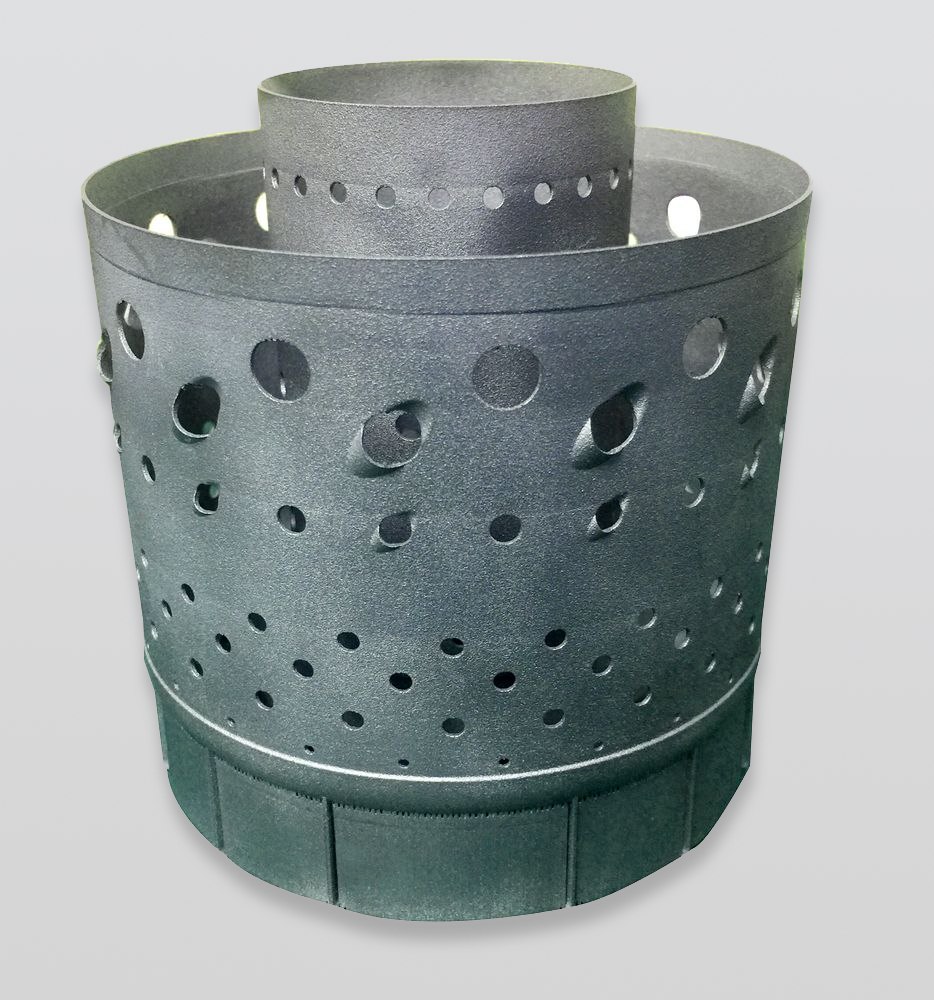
Liner di camera di combustioneCamicia cilindrica con foratura di raffreddamento a film a diametro variabile lungo l'asse, ottenuta in costruzione e non per foratura successiva.
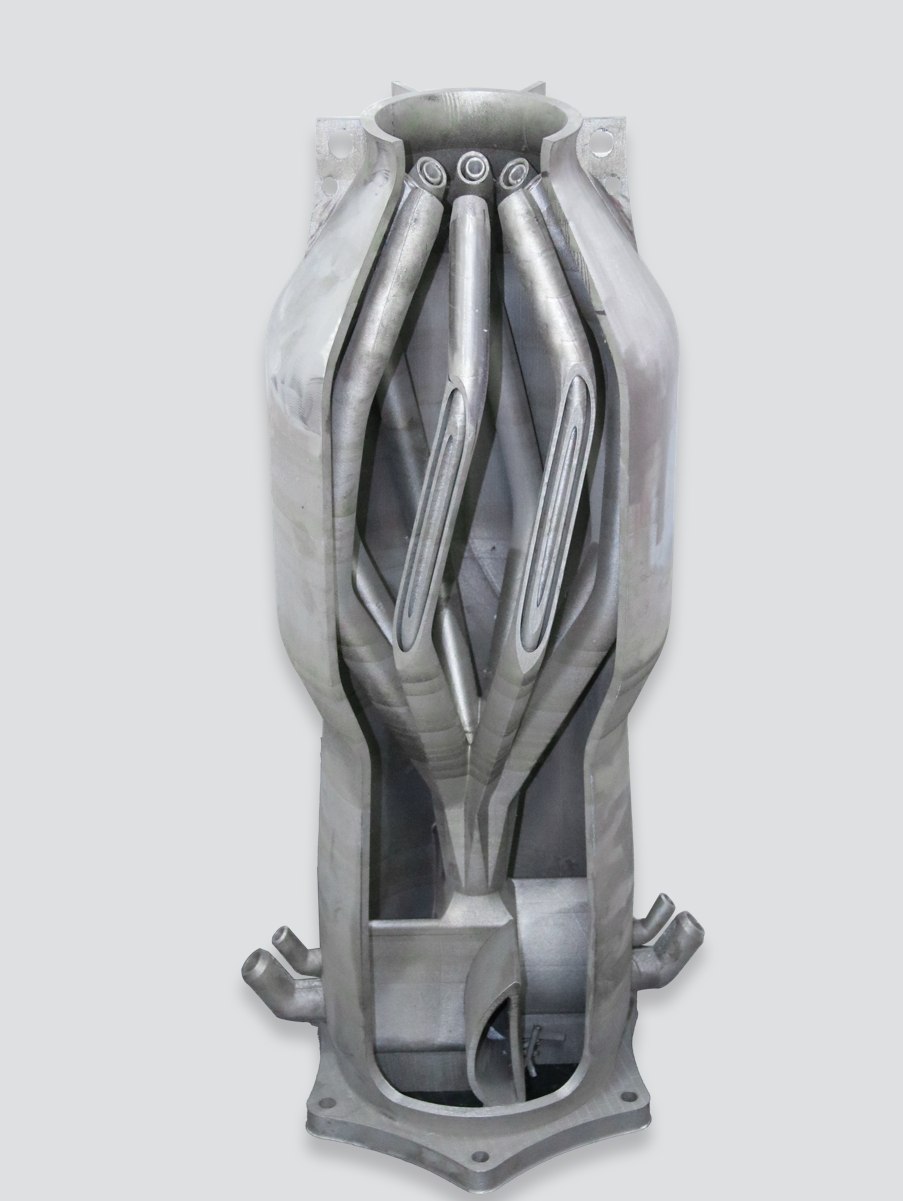
Corpo sezionato con condotti interniSezione che mostra condotti interni a sezione variabile e derivazioni multiple in un corpo unico: nessuna anima, nessuna saldatura.
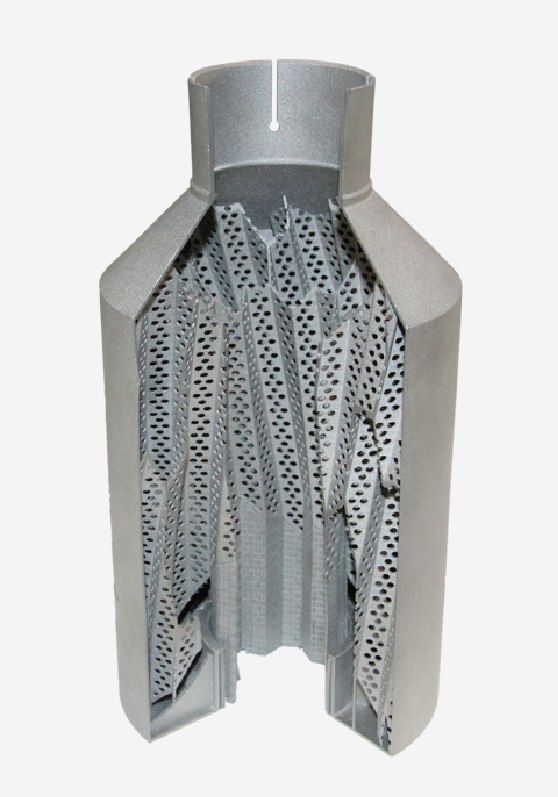
Recuperatore sezionatoSuperfici di scambio interne forate e disposte radialmente: area di scambio elevata in un ingombro cilindrico compatto.
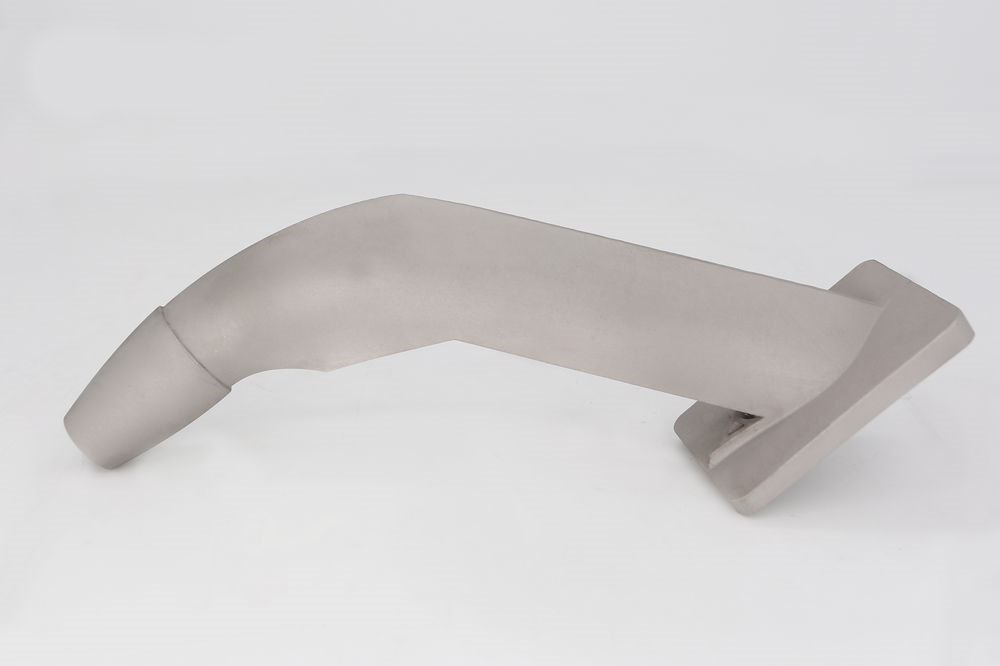
Condotto curvo con flangia integrataTransizione da sezione circolare a sezione appiattita con flangia in un pezzo solo, con superficie interna lisciata per ridurre le perdite di carico.
Scambiatori compatti, piastre di raffreddamento e canali conformali.
Applicazione trasversale
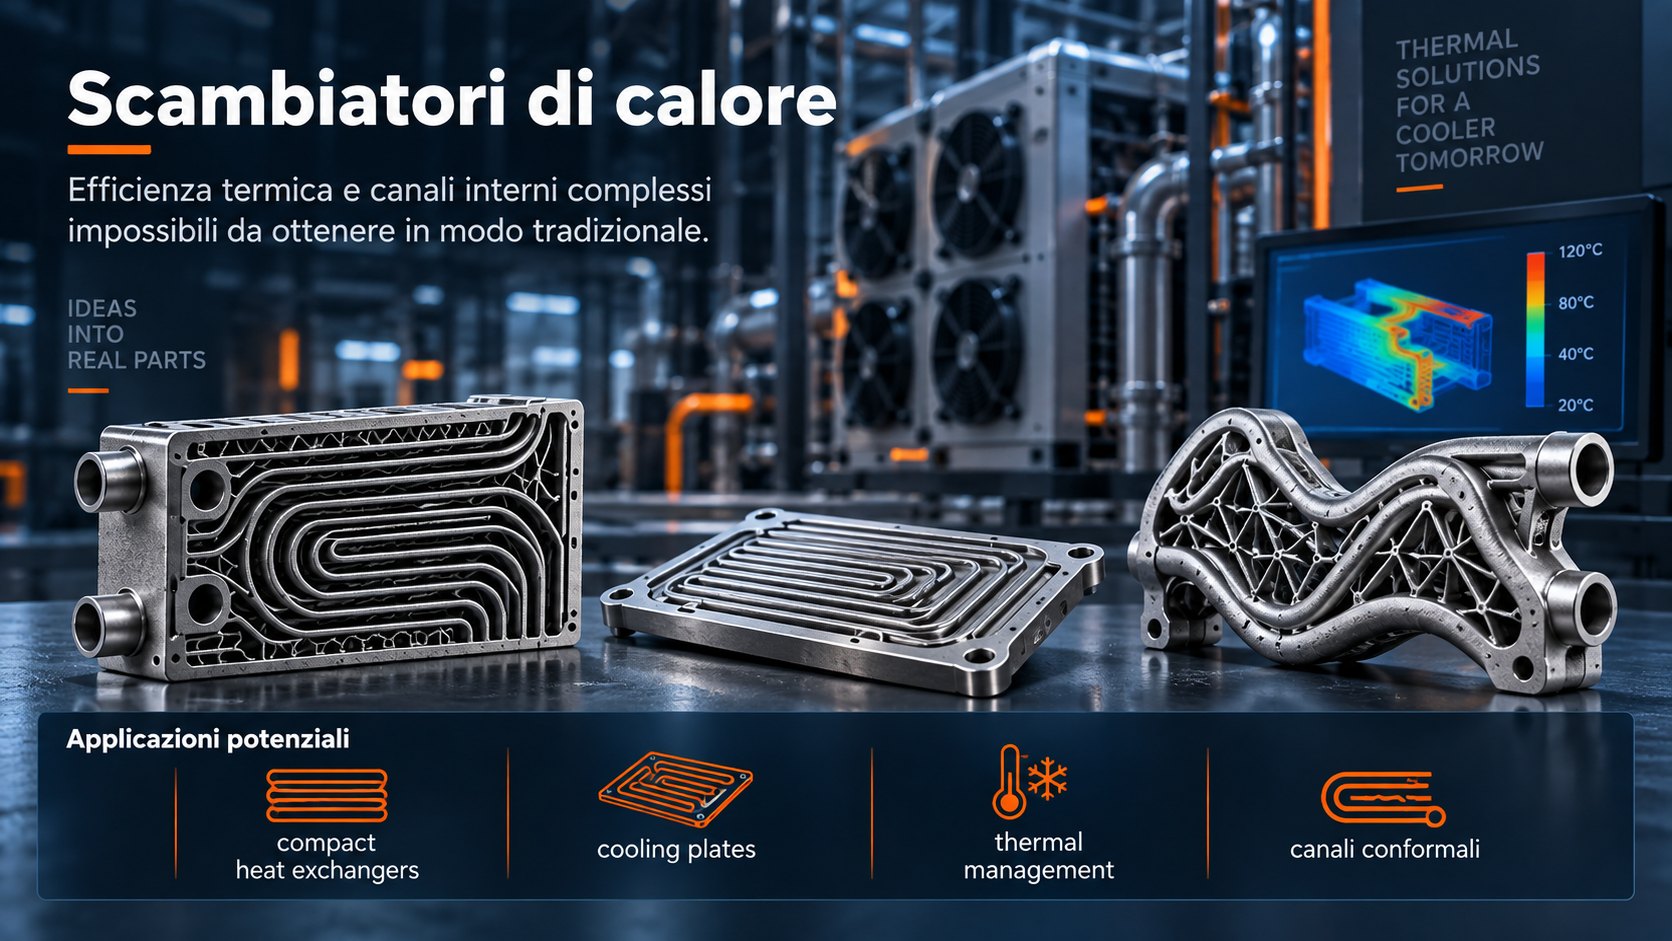
Scambiatori di calore
La stessa applicazione ritorna in aerospazio, energia, automotive ed elettronica: cambia la scala, non il principio.
Scambiatori compatti
Alette sottilissime, passaggi in controcorrente e superfici interne che nessuna lavorazione raggiunge. Si ottiene più potenza termica nello stesso ingombro, oppure lo stesso scambio in un volume molto minore: nei sistemi dove lo spazio è vincolato, è spesso l'unica strada.
Piastre di raffreddamento
Circuiti che seguono la mappa termica reale del componente da raffreddare, con sezioni variabili dove serve più portata. Sull'elettronica di potenza e sulle batterie la differenza si legge direttamente sulla temperatura di picco, che è ciò che determina la vita utile.
Canali conformali
Negli stampi il canale segue la cavità invece di attraversarla: tempo ciclo ridotto, ritiri differenziali sotto controllo, scarti in calo. È l'applicazione additive con il ritorno economico più rapido e più facile da dimostrare a un direttore di produzione.
Reticoli e superfici
Strutture lattice e superfici a tripla periodicità moltiplicano l'area di scambio a parità di volume. Sono geometrie che nessun'altra tecnologia produce e che spostano il limite di prestazione, non solo il costo.
Materiali tipici: AlSi10Mg per il rapporto conducibilità/peso, CuCrZr e rame per i flussi termici più alti, 316L e Inconel dove conta la corrosione o la temperatura, maraging e H13 per gli inserti di stampo.
Medicale, elettronica, filtrazione, alta temperatura e parti antiusura.
Applicazione trasversale
Ceramica tecnica
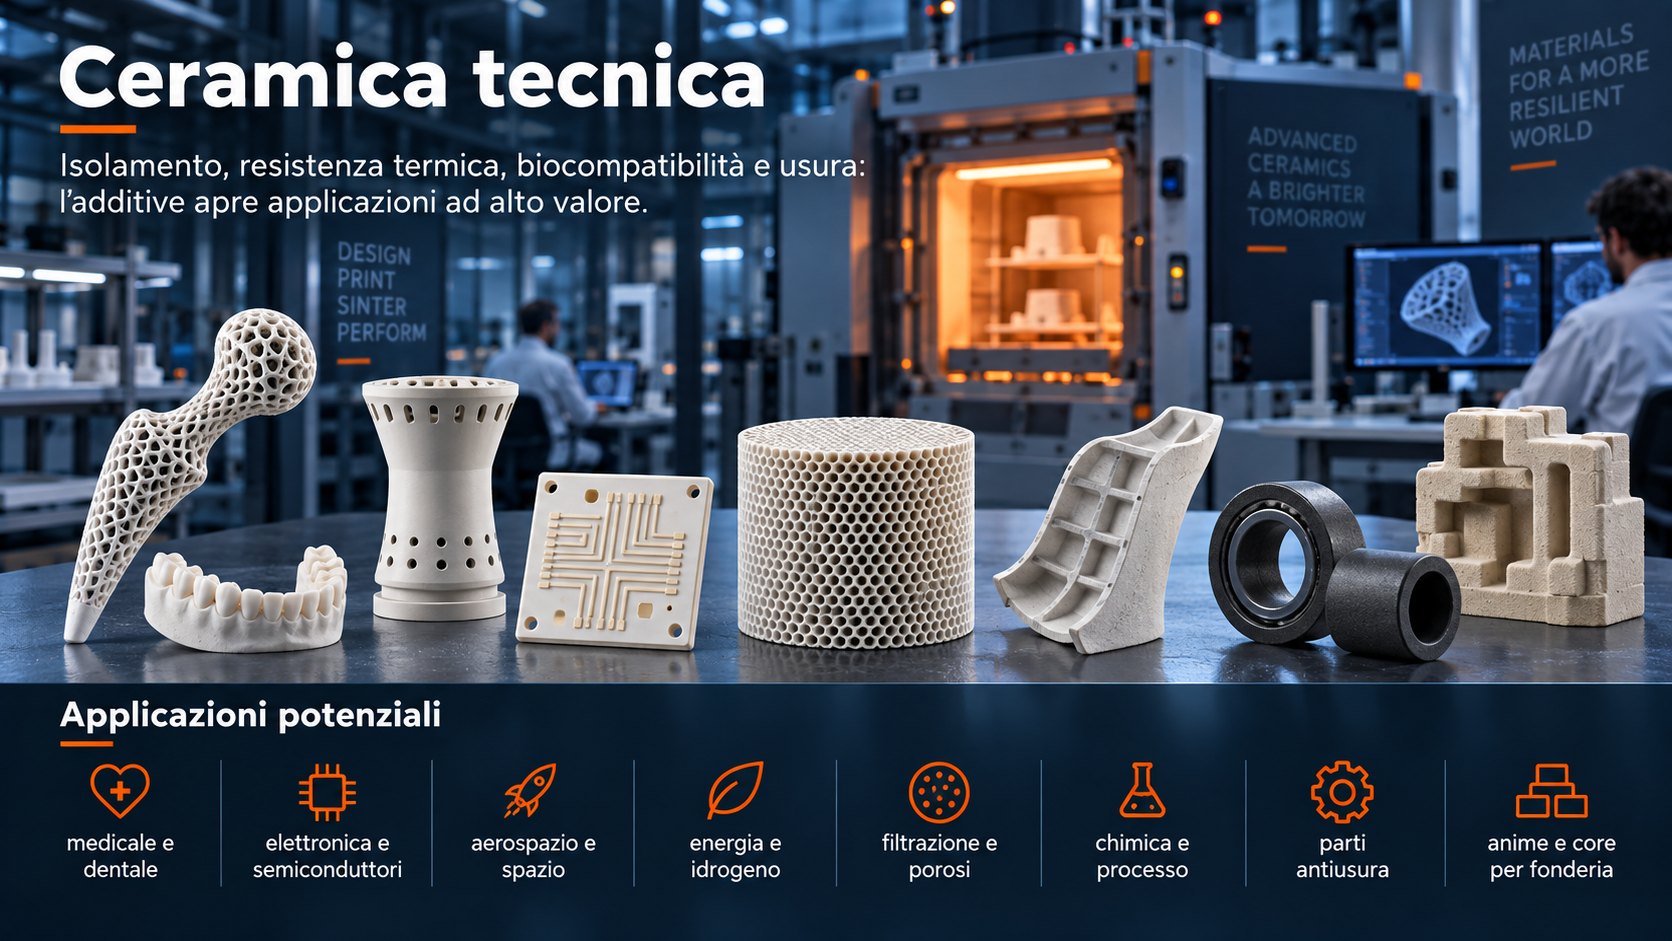
Dove il metallo non arriva — per temperatura, usura, chimica o isolamento elettrico — la ceramica stampata apre applicazioni che la pressatura non può ottenere.
Medicale e dentale
Impianti, elementi dentali e scaffold a porosità aperta in zirconia, allumina e fosfati di calcio. Biocompatibilità e stabilità nel tempo sono proprietà del materiale, non della lavorazione: la stampa aggiunge la forma su misura.
Elettronica e alta temperatura
Substrati e dissipatori isolanti in nitruro di alluminio, isolatori e passanti in allumina, crogioli e attrezzature da forno in carburo e nitruro di silicio. Sono applicazioni in cui il materiale è già lo standard e l'additive toglie il vincolo di forma.
Filtrazione e porosità
Celle a nido d'ape e strutture porose con canali disegnati sul flusso reale invece che su una matrice regolare: superficie specifica elevata con perdite di carico contenute, anche ad alta temperatura.
Anime e attrezzature di fonderia
Anime in silice e ceramica per microfusione, con geometrie interne che nessuna cassa d'anima può produrre. È il modo più rapido per portare l'additive dentro una fonderia senza cambiarne il processo.
Approfondimento: l'elenco completo delle ceramiche tecniche — allumina, zirconia, ZTA, mullite, cordierite, SiC, Si₃N₄, AlN, BN, B₄C e bioceramiche — con proprietà e applicazioni è nella pagina Materiali avanzati.
Domande frequenti
Le domande che ci fanno più spesso
Come si individua il primo componente da portare in additive?
Si parte dal parco componenti esistente e si cercano i pezzi che toccano almeno una delle quattro leve — geometria impossibile, massa che costa, assieme da consolidare, tempo che vale più del pezzo — e che hanno già un problema noto: scarti, tempi ciclo, fermi, lead time, magazzino. Il candidato giusto non è il pezzo più complicato: è quello dove il problema è già misurato in euro, perché è l'unico caso in cui il ritorno si dimostra invece di raccontarlo.
Quali settori richiedono le certificazioni più impegnative?
Aerospazio e medicale, senza confronto. Nel primo servono un sistema qualità EN 9100, l'approvazione del primo articolo secondo EN 9145 e la tracciabilità completa fino al lotto di polvere; nel secondo un sistema ISO 13485, la conformità al Regolamento (UE) 2017/745 e la valutazione di biocompatibilità. Oil & gas ed energia stanno a metà, con requisiti legati al servizio e alla pressione. Le attrezzature industriali, nella maggior parte dei casi, non richiedono nulla di specifico.
Si può usare l'additive per ricambi fuori produzione?
È una delle applicazioni con il ritorno più immediato, e la meno raccontata. Se il disegno non esiste più, si parte dal rilievo tridimensionale del pezzo usurato o rotto, si ricostruisce la geometria e si valuta se il materiale originale è replicabile o se conviene sostituirlo con uno migliore. Il conto non si fa sul prezzo del ricambio ma sul costo dell'ora di fermo impianto, e a quel punto i numeri non sono nemmeno paragonabili.
Da dove conviene partire se non abbiamo mai usato l'additive?
Dalle attrezzature, non dal prodotto. Maschere, fixture, utensili speciali e attrezzature di saldatura non richiedono qualifiche di settore, restano dentro lo stabilimento, danno un ritorno misurabile in poche settimane e insegnano all'ufficio tecnico a progettare per l'additive su pezzi dove un errore costa poco. Chi comincia dal componente critico impiega un anno per capire quello che le attrezzature insegnano in due mesi.
Che cosa vi serve per valutare un componente?
Il modello 3D o un disegno quotato, le condizioni reali di esercizio — carichi, temperatura, ambiente, cicli — i volumi annui e il problema che vuoi risolvere. Con questi quattro elementi si può dire se l'additive ha senso, con quale tecnologia e materiale, e che ordine di grandezza ha il costo pezzo. Senza le condizioni di esercizio si può solo fare una stima geometrica, che serve a poco.
In quale settore lavori?
Raccontaci il componente e il problema che ti dà: ti diciamo se esiste un'applicazione additive che regge tecnicamente ed economicamente, e da dove conviene partire.